2026-10-15
Een productiemanager bestelt een machine voor het maken van blikken blikjes en verwacht 500 blikjes per minuut te kunnen draaien. De lasser arriveert, doorstaat de fabriekstest en blijft vervolgens twee weken stil liggen omdat de naadmachine zijn snelheid niet kan evenaren, de snijmachine bramen produceert en de gereedschappen voor een geplande blikgrootte uit 2026 nooit zijn opgegeven. De machine zelf is zelden de bottleneck. De lijnbalans, het gereedschapspakket en de materiaaltolerantie bepalen meestal of een machine voor het maken van blikken blikken zichzelf binnen een of drie jaar terugbetaalt.
In dit artikel wordt uitgelegd wat een machine voor het maken van blikken blikjes eigenlijk inhoudt, hoe het kernproces van spoel tot afgewerkt blik verloopt en welke selectiecriteria het belangrijkst zijn voor de productie van voedsel-, drank-, spuitbussen- en chemische blikjes.
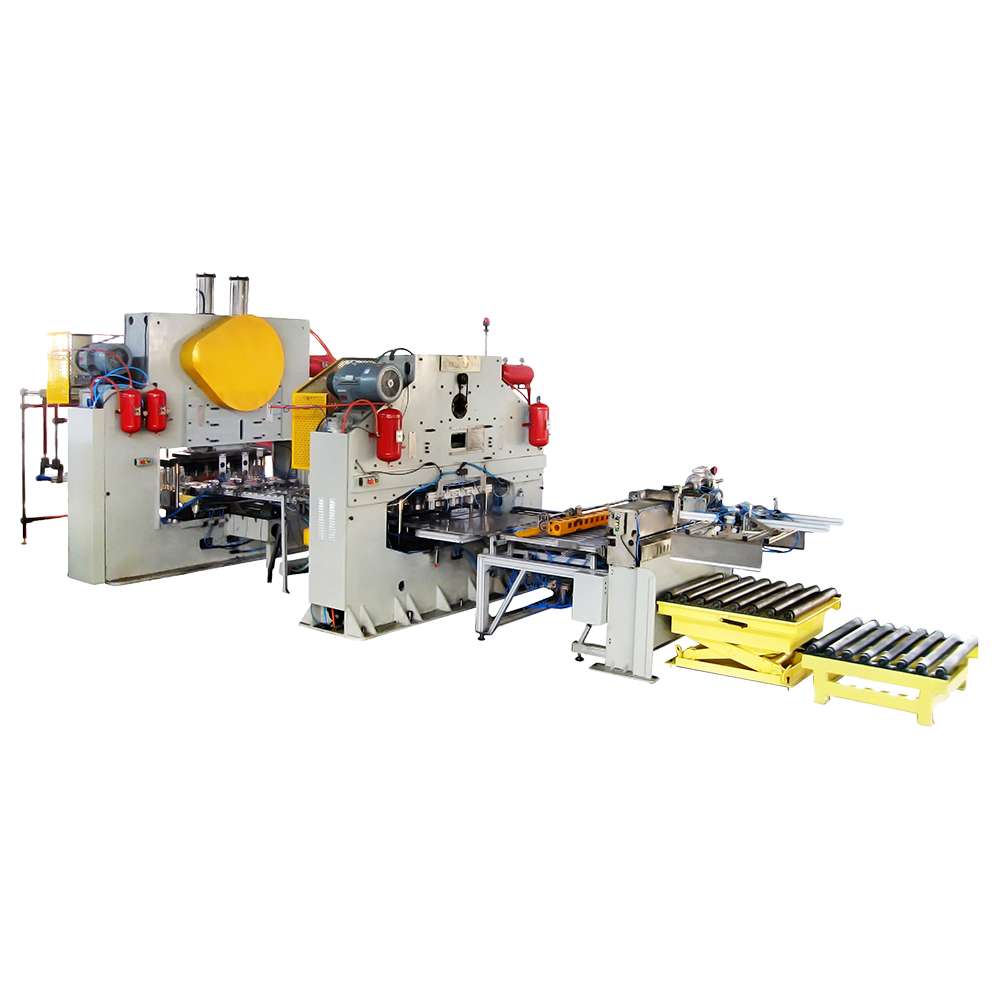
Een machine voor het maken van blikjes is geen enkele eenheid. Het is een gecoördineerde set apparatuur die van vertind staal een bedrukt, gelast, gecoat en gefelst blikje maakt. Voor driedelige blikken omvat de lijn gewoonlijk een decoiler, een duplex-slitter, een carrosserielasser, een coating- en droogeenheid voor zijnaad, een combiner of flanger, een naad en inspectiestations. Voor tweedelige blikken verandert het proces in het vormen, trekken, strijken van de muur, trimmen en insnoeren, maar hetzelfde principe is van toepassing: elk station moet de blikken in een compatibel tempo passeren.
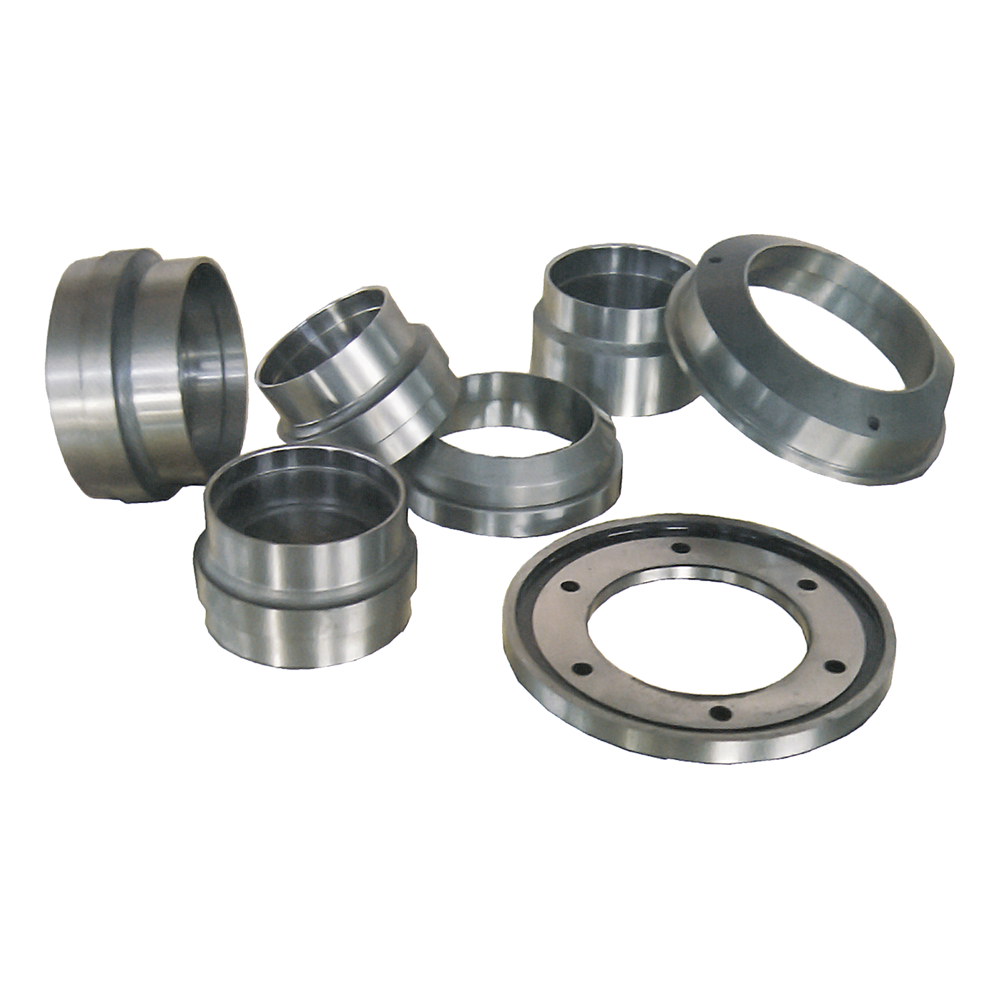
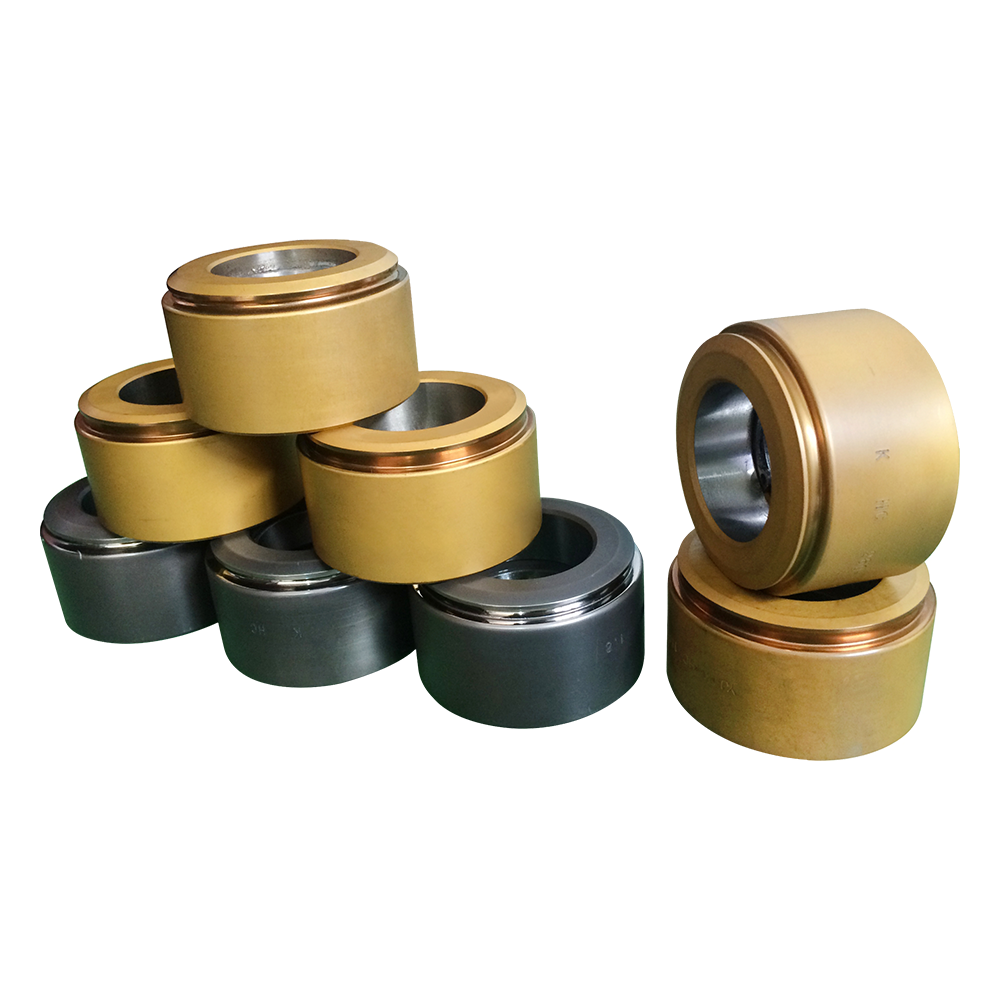
De term omvat ook gereedschappen en mallen. Een conversieperskanaalmatrijs, een CNC-persmatrijs of een naadrol bepaalt of het voltooide blik aan de maattolerantie voldoet. Kopers die gereedschap als accessoire beschouwen, ontdekken vaak dat reservematrijzen meer kosten dan het oorspronkelijk begrote bedrag.
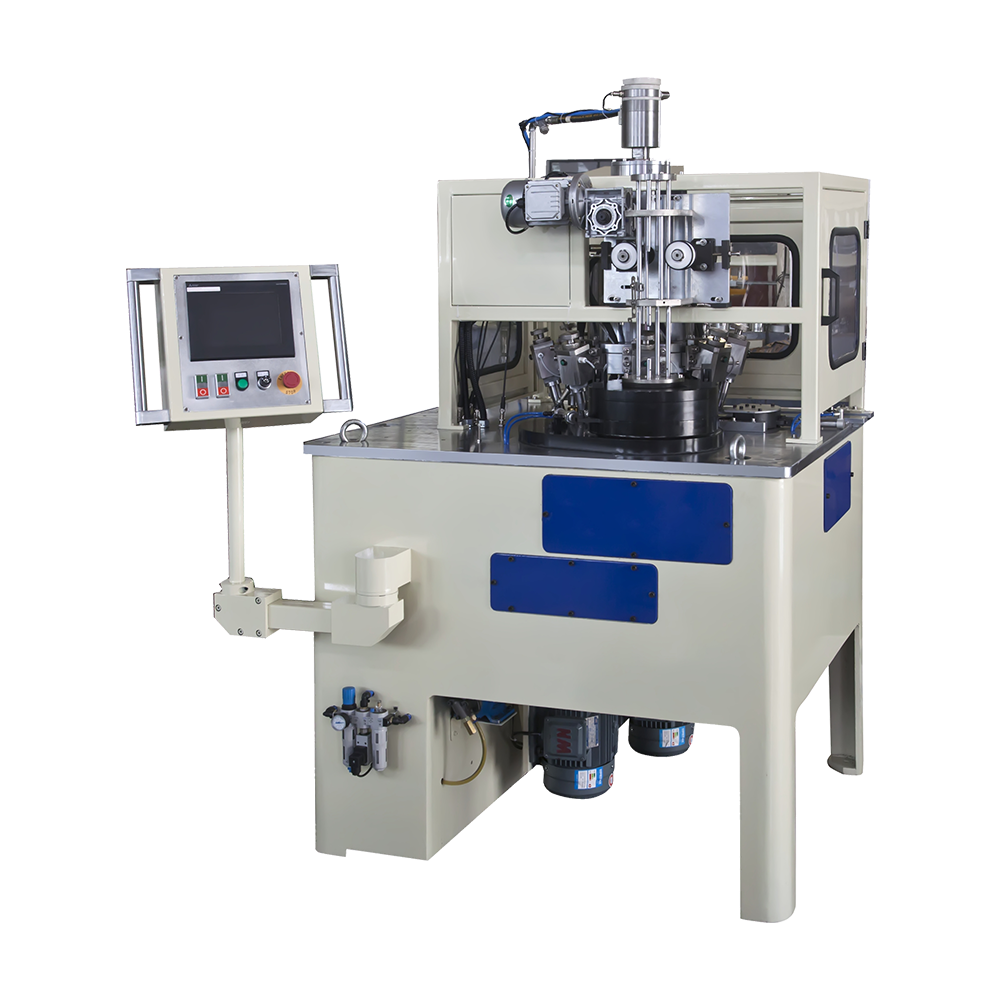
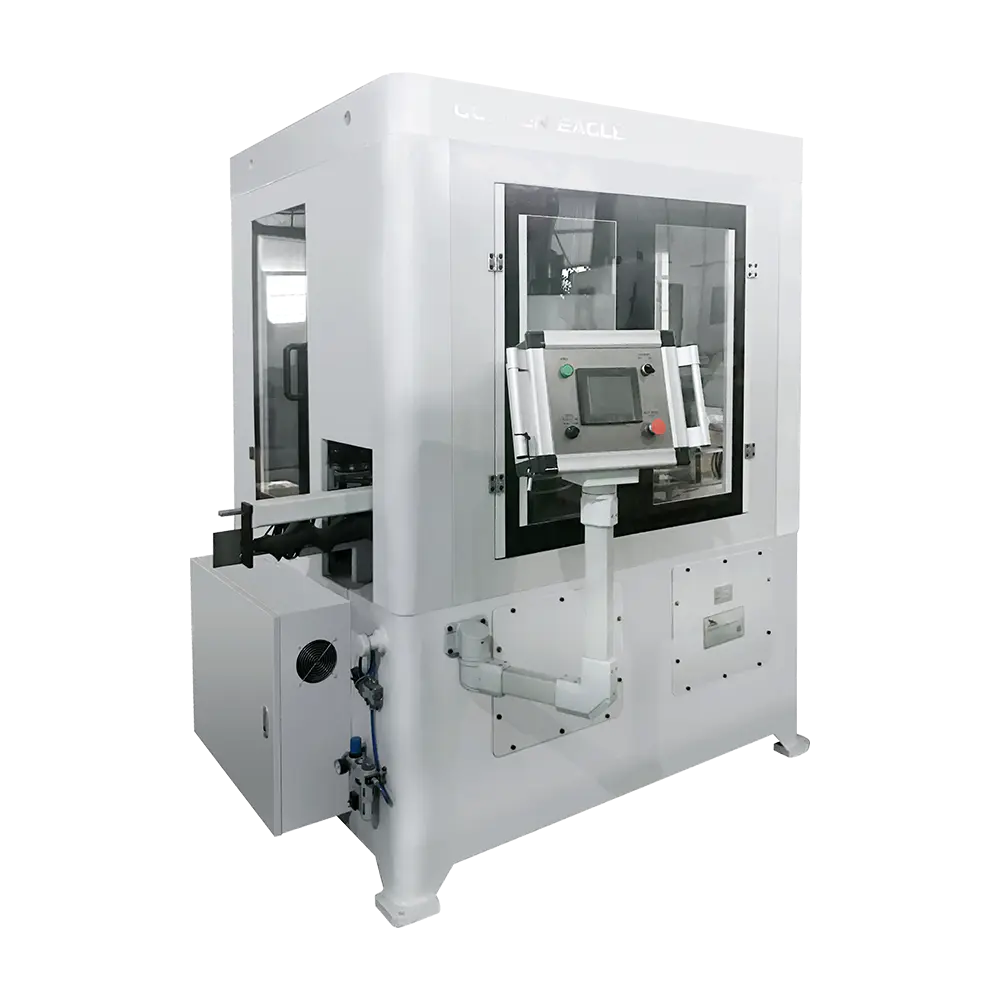
 Machine voor het maken van blikken met vier stations voor het insnoeren van flenzen, kralen, naden Op de productpagina staan modellen uit de GT3B-serie voor de productie van voedsel- en drankblikjes, met betrekking tot insnoering, flenzen, kralen en naden met OEM/ODM-opties. Bekijk Product →
De onderstaande volgorde is typisch voor een driedelige blikken lijn. Snelheidsbereiken zijn algemene industriële referenties en geen garanties, omdat de werkelijke output afhangt van de diameter van het blik, de materiaaldikte en het zwakste station in de lijn.
De eerste praktische stap is het snijden. Een duplexsnijder snijdt brede blikplaten in lichaamsvormstukken van de vereiste breedte. Bramen of welving veroorzaken hier stroomafwaarts lasfouten. De lichaamslasser voegt vervolgens de plano samen tot een cilinder. Bij voedselblikken wordt de lasnaad voorzien van een coating op de zijnaad en een drooglaag om het blootgestelde ijzer tegen corrosie te beschermen. Daarna wordt het bliklichaam verplaatst naar een combiner of flanger, waar de uiteinden worden voorbereid op het naaien. De naadmachine rolt het uiteinde op het lichaam om een luchtdichte verbinding te vormen.
Tweedelige drankblikjes slaan de lasstap over. In plaats daarvan vormt een cupping-pers een ondiepe cup, en een bodymaker rekt de cup uit tot een naadloos blikje. Deze route is geschikt voor de productie van grote dranken, maar vereist ander gereedschap en een groter kapitaalbudget.
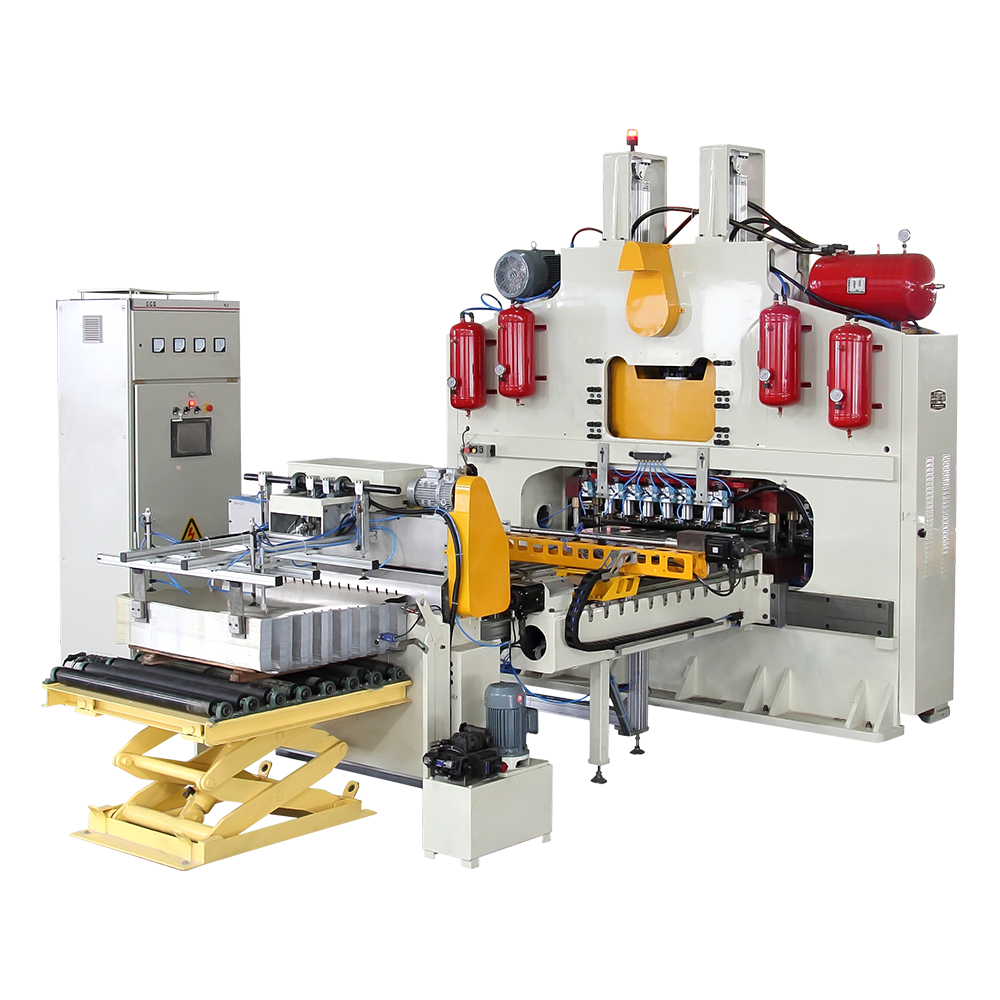
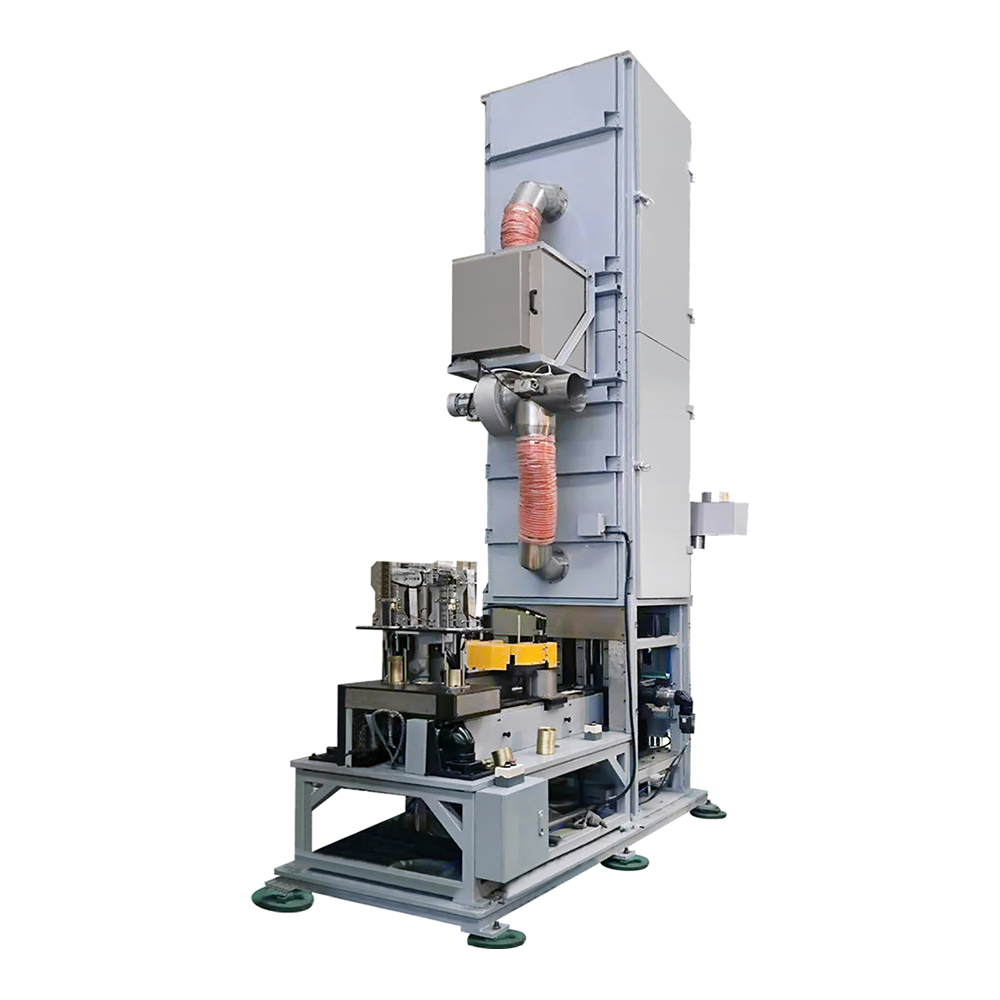
 GT10C-500 Automatische hogesnelheidsnaadlasmachine voor blikken Voor de productie van blikken body's wordt deze automatische naadlasmachine vermeld op 500 cpm met blikgroottes voor toepassingen in voedingsmiddelen, dranken en spuitbussen. Bekijk Product →
Begin met het blik, niet met de machine. Een lijn die is gespecificeerd voor een blikformaat uit 2026, kan zonder nieuwe gereedschappen mogelijk niet overweg met een promotionele vorm uit 2028. De volgende criteria voorkomen de meest kostbare mismatches.
Voor een uitgebreidere checklist kunt u deze handleiding raadplegen hoe u de juiste machine voor het maken van blikjes kiest .
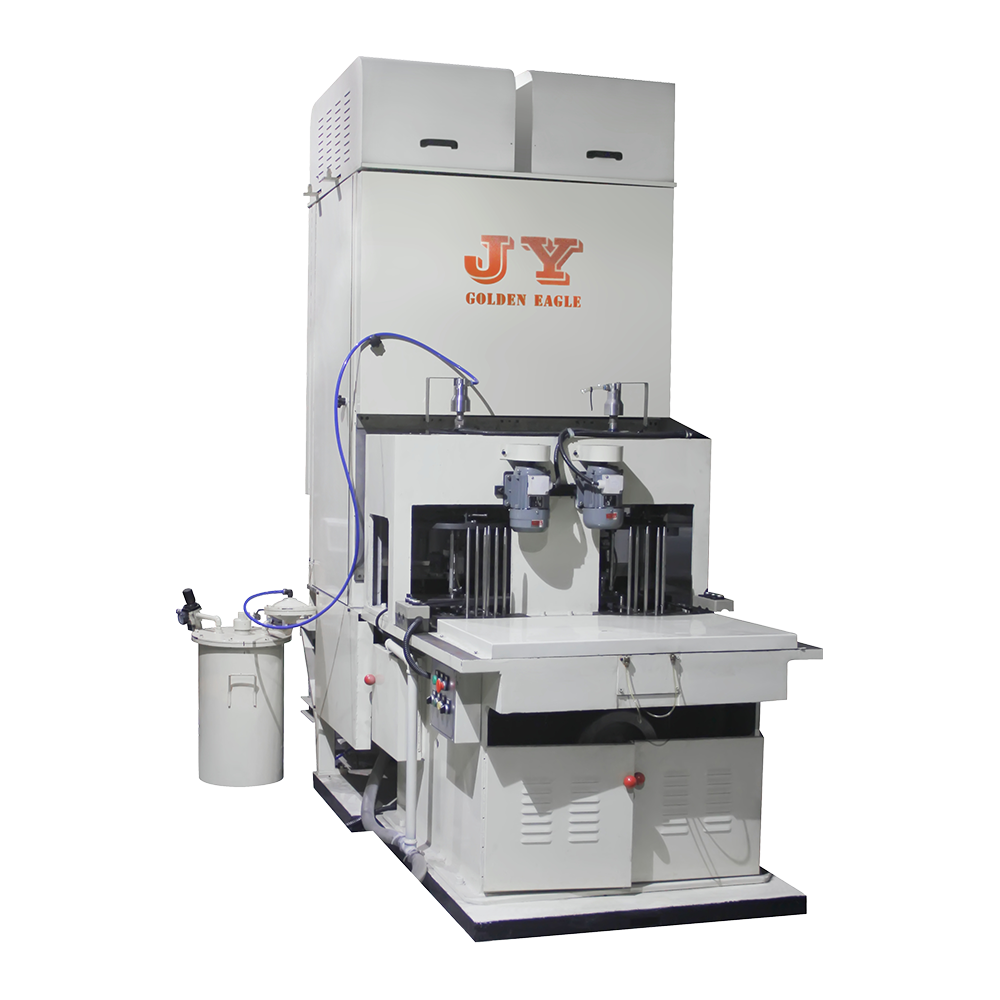
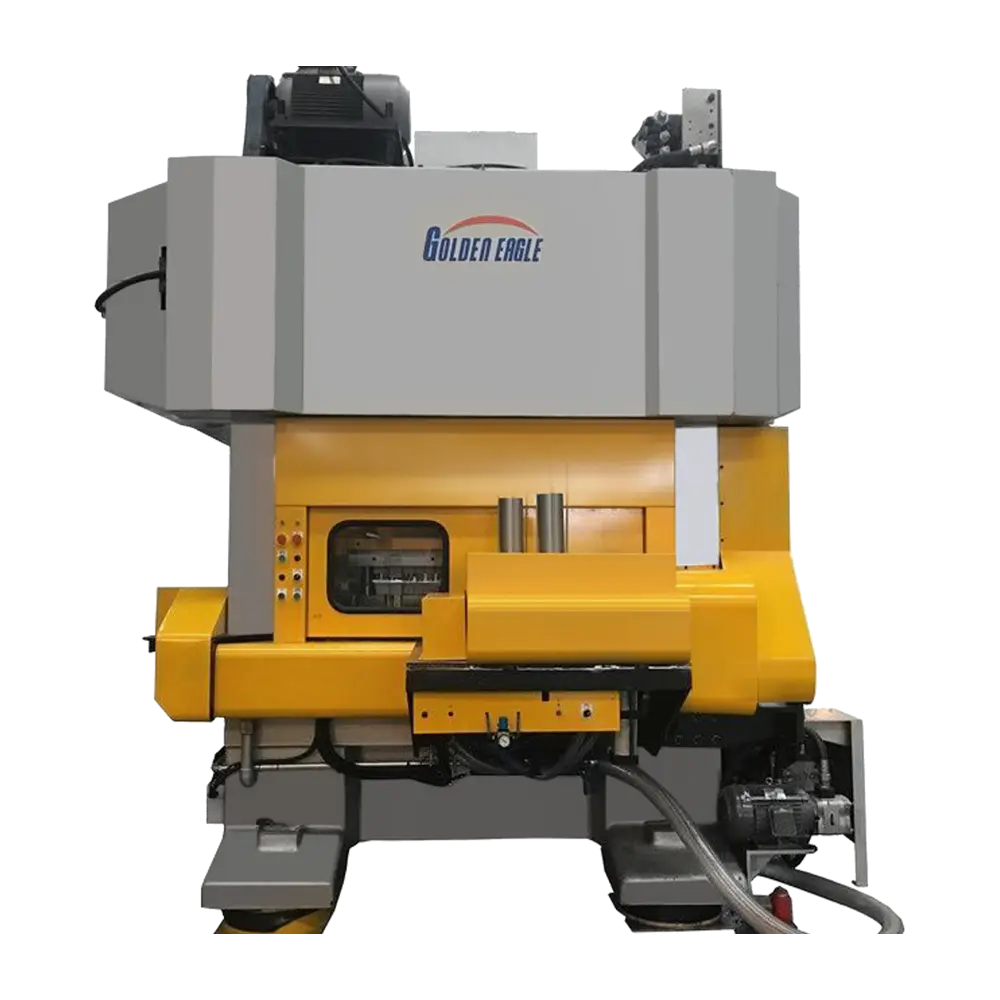
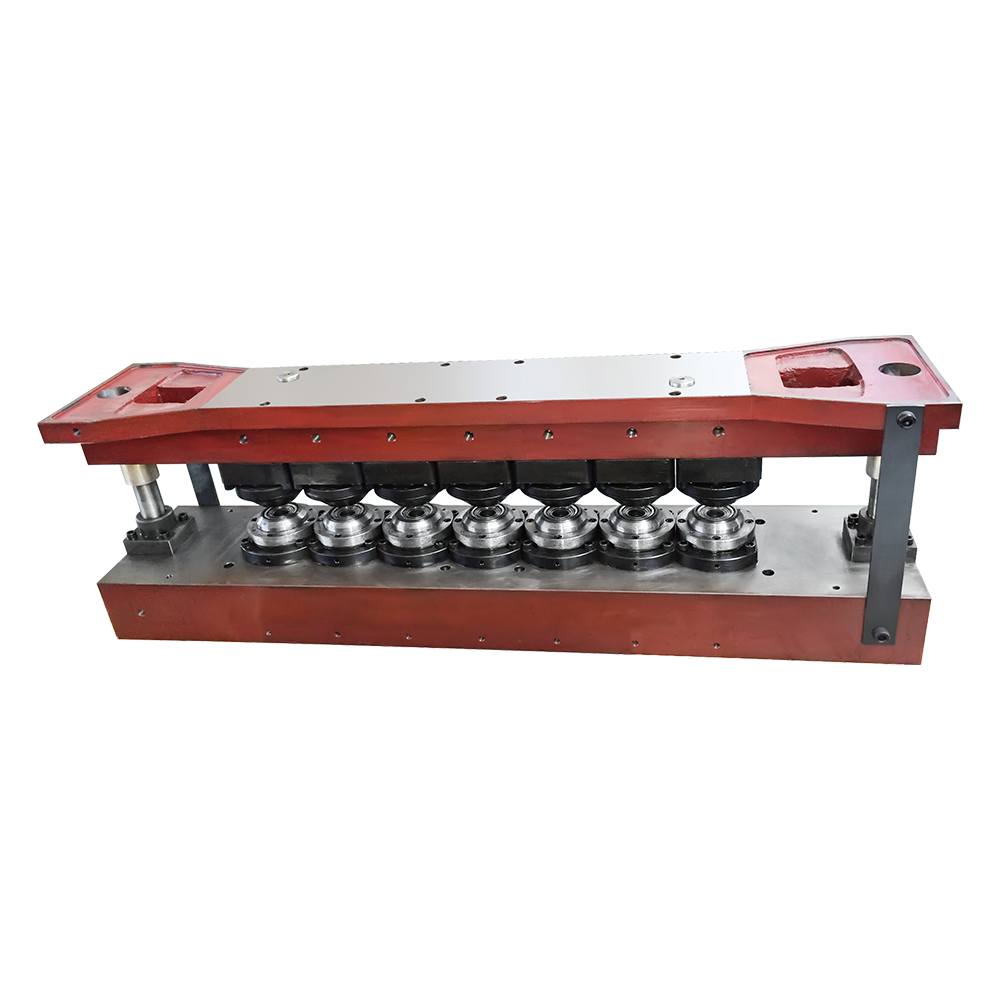 Conversiepers CNC-persmatrijs voor het maken van blikken Deze CNC-persmatrijs wordt vermeld als een matrijsartikel met OEM/ODM-beschikbaarheid en zit naast de naadrol voor de conversiepers en het gereedschap voor kanaalmatrijzen. Bekijk Product →
Machines voor het maken van blikken blikken bedienen verschillende blikfamilies. De onderstaande tabel vergelijkt de belangrijkste routes en de uitrusting die daartussen wisselt.
| Kan typen | Typisch materiaal | Belangrijkste uitrusting | Gemeenschappelijke industrieën |
|---|---|---|---|
| Driedelig blikje | Blik, ECCS | Duplex snijmachine, body welder, side-seam coater, combiner, seamer | Voedsel, chemicaliën, spuitbussen |
| Tweedelige blik | Aluminium, blik | Cuppingpers, bodymaker, trimmer, nekmachine | Drank, bier, frisdrank |
| Spuitbusje | Blik | Kegel-/koepelpers, bovendekselpons, naadmachine, lektester | Persoonlijke verzorging, huishoudelijk, industrieel |
| Melkpoeder blikje | Blik | Combineermachine, naadmachine, voeringmachine met één of twee stations | Zuivelproducten, zuigelingenvoeding |
Spuitbussen voegen een drukvereiste toe. De kegel en de koepel moeten op exacte afmetingen worden gevormd en de naad moet een lekdichte verbinding creëren. Bij melkpoederblikken hebben de binnenvoering en de compoundtoepassing invloed op de houdbaarheid. Als uw productmix meer dan één bliktype bevat, vraag dan aan de leverancier of dezelfde lijn daartussen kan schakelen of dat een speciale lijn voordeliger is.
Twee identieke machines voor het maken van blikjes kunnen een heel verschillende uptime hebben. Het verschil komt meestal voort uit de onderhoudsdiscipline, de training van operators en de manier waarop reserveonderdelen worden opgeslagen. Reactief onderhoud voelt goedkoper aan totdat een naadroller het begeeft tijdens een piekbestelling.
De bovenstaande cijfers zijn illustratieve bereiken gebaseerd op algemene ervaringen in de sector. De exacte aantallen zijn afhankelijk van de lijnsnelheid, verschuivingen en materiaal. Toch blijft het patroon bestaan: geplande inspectie van laselektroden, naadrollen en snijmessen vermindert het aantal ongeplande stops. Een eenvoudige dagelijkse controle van het smeermiddelniveau en de luchtdruk kan een volledige verschuiving van verloren productie voorkomen.
De training van operators is net zo belangrijk. Een lasapparaat dat 5 procent te hoog is ingesteld, kan spatten veroorzaken, terwijl een lasapparaat met een onjuiste roldruk lekkages veroorzaakt. Leveranciers die training en videodocumentatie op locatie aanbieden, verkorten de leercurve.
Voordat u een inkooporder ondertekent, vraagt u om een fabrieksacceptatietest waarbij u gebruikmaakt van uw werkelijke blikmateriaal en blikafmetingen. Een machine die met het monster van de leverancier slaagt, gedraagt zich mogelijk anders bij uw spoel. Bevestig de omvang van de levering: omvat de prijs gereedschap, installatie, inbedrijfstelling en training? Worden reserveonderdelen vermeld met levertijden?
Bekijk ook de elektriciteits- en veiligheidsnormen voor uw regio. Een machine die voor één spanning of beveiligingsstandaard is gebouwd, moet mogelijk worden aangepast voordat deze legaal kan werken. Vraag ten slotte een lijst op van referentie-installaties met vergelijkbare bliktypes. Een kort gesprek met een bestaande gebruiker kan meer onthullen dan een brochure.
Een machine voor het maken van blikjes is een aanwinst voor de lange termijn. De beste keuze is niet altijd de snelste of goedkoopste. Het is de lijn die past bij uw blikportfolio, uw materiaal en uw onderhoudsmogelijkheden, met een leverancier die dit de komende tien jaar kan ondersteunen.
Gerelateerde producten
Het bedrijf is opgericht in 1978 en is een van de grootste can-making machines bekende bedrijven in binnen- en buitenland.
Productcategorieën
Contactgegevens
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646