2026-10-08
Een verschil van 0,02 mm in de naadroldruk kan ervoor zorgen dat een blikken lijn van 500 cpm een lekpercentage van 3 procent heeft. Dat is de realiteit achter de uitdrukking machine voor het maken van blikjes: het is niet één enkele eenheid, maar een keten van vorm-, las-, coating-, insnoerings- en naadstations die de toleranties bij elkaar moeten houden. De praktische conclusie is eenvoudig. Voordat u de prijs vergelijkt, vergelijkt u het nominale blikdiameterbereik, de vensterdikte van de blik, de naadkwaliteitscontrole en de omschakelingsmethode van de machine met uw werkelijke productmix.
In dit artikel wordt uitgelegd wat elke fase doet, welke machineconfiguratie overeenkomt met welk outputdoel en waar kopers na installatie het vaakst geld verliezen.
Een machine voor het maken van blikjes omvat een reeks bewerkingen die beginnen met een platte blikblik en eindigen met een verzegeld, getest blikje. Elke fase voegt een tolerantie toe die de volgende fase moet absorberen. Als de lichaamsdiameter met 0,05 mm afwijkt, kan het naadstation de naad nog steeds sluiten, maar de overlap wordt ongelijkmatig en het risico op lekkage neemt toe.
De nominale snelheid van de machine is alleen nuttig als de stroomopwaartse en stroomafwaartse apparatuur deze kunnen evenaren. Een lasser van 300 cpm die een lasmachine van 150 cpm voedt, zal een bufferprobleem creëren, geen productiewinst.
Machines met één station voeren één bewerking tegelijk uit, meestal voor kleine volumes of onregelmatige blikformaten. Combiners met drie stations combineren insnoering, flenzen en naden in één frame, waardoor het vloeroppervlak en de handlingschade worden verminderd. Combiners met vier stations voegen kralen of een tweede flensstap toe en zijn gebruikelijk voor drank- en voedselblikjes op hogere snelheden.
Voor een lijn voor voedsel- of drankblikjes is een combiner met drie stations vaak het praktische uitgangspunt. Hij verwerkt blikdiameters van ongeveer 52 mm tot 200 mm en snelheden van 120 tot 300 cpm, afhankelijk van de aandrijving en het gereedschap.
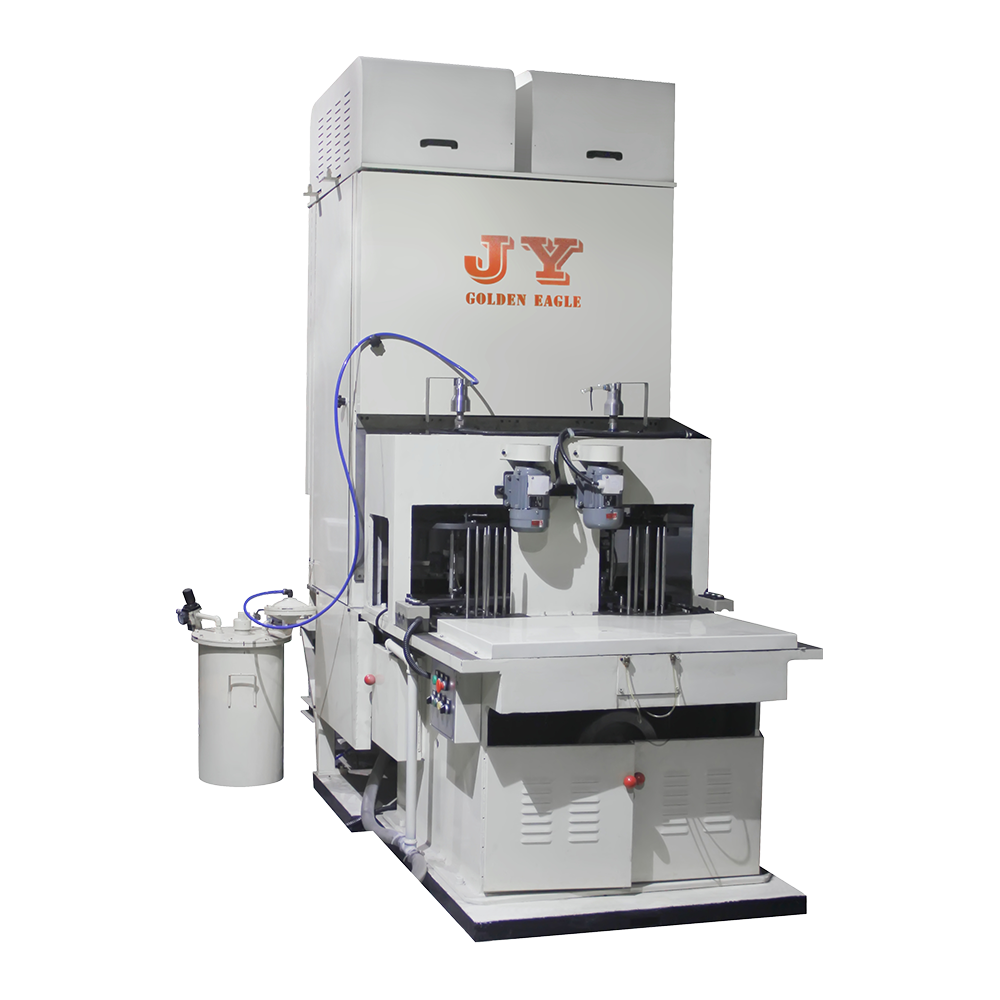
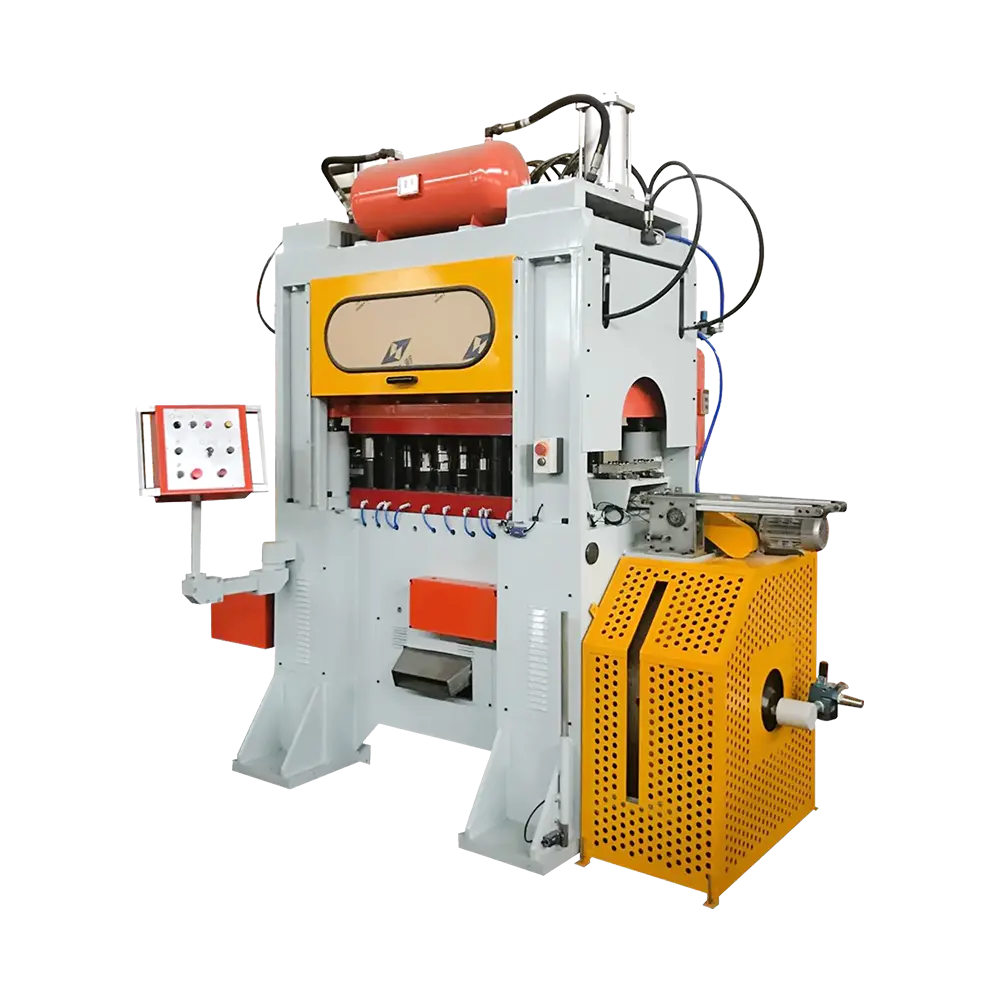
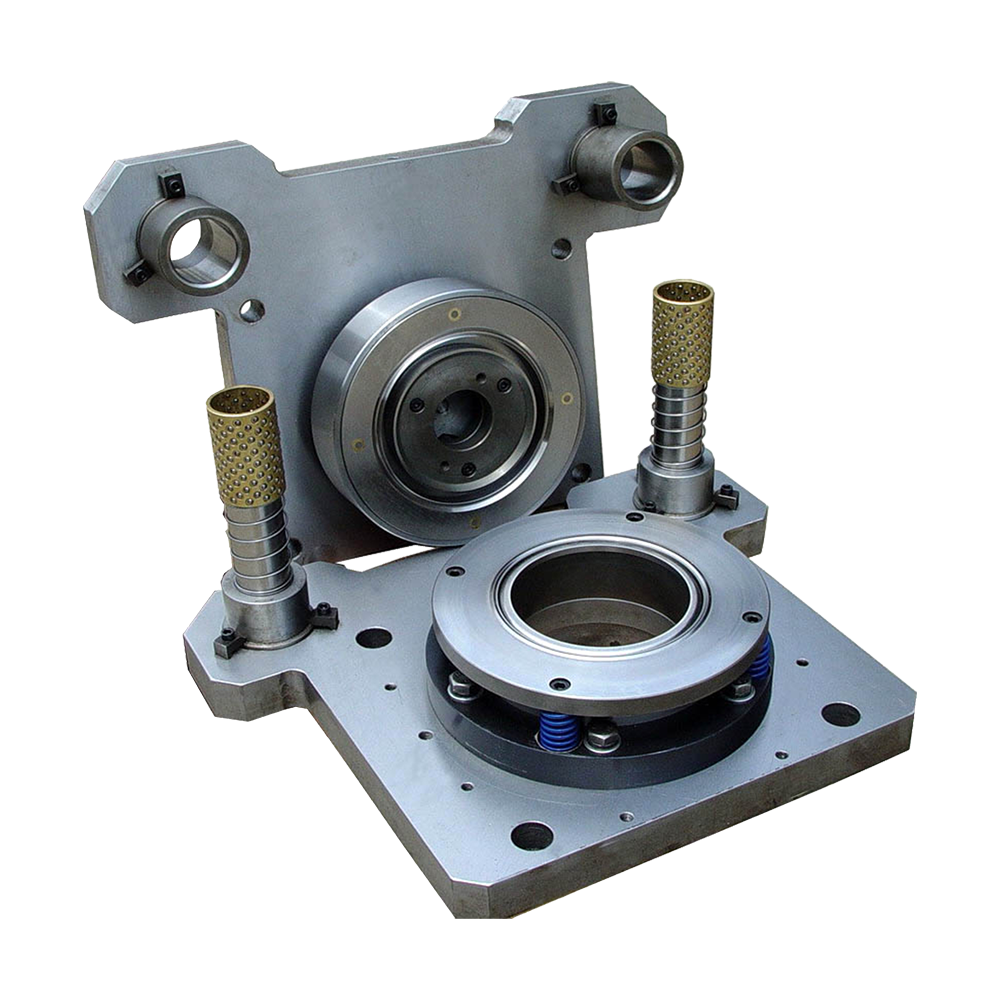
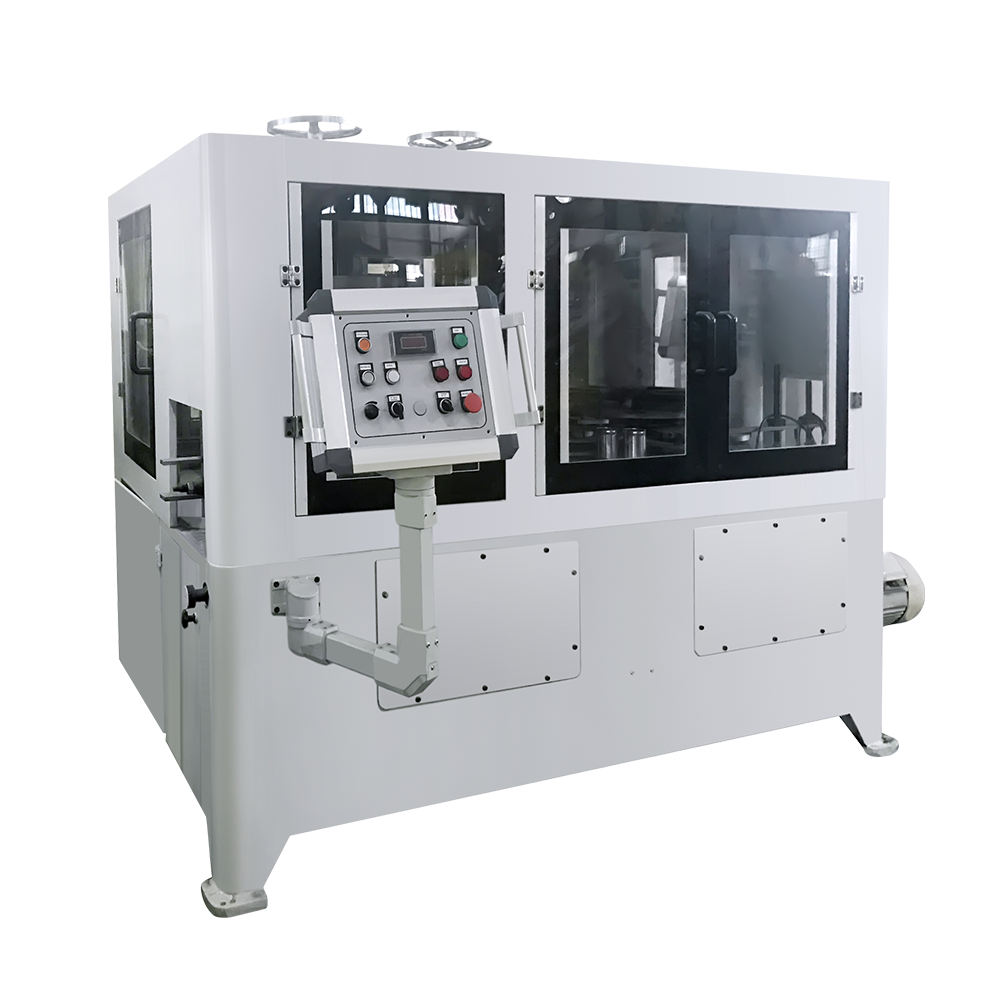 Automatische insnoering flens kralen combinatie kan machine maken Apparatuur voor het bekleden van voedsel- en drankblikjes voor automatisch insnoeren, flenzen en kralen, met meerdere kop- en snelheidsconfiguraties voor gevarieerde blikgroottes. Bekijk Product →
Wanneer de productmix grotere blikken bevat of kralen moet worden gemaakt vóór het naaien, voegt een combinatiemachine met vier stations het extra vormstation toe zonder een tweede machine. Het is ook gemakkelijker om de overlap van de naden consistent te houden wanneer de lichaamslengte regelmatig verandert.
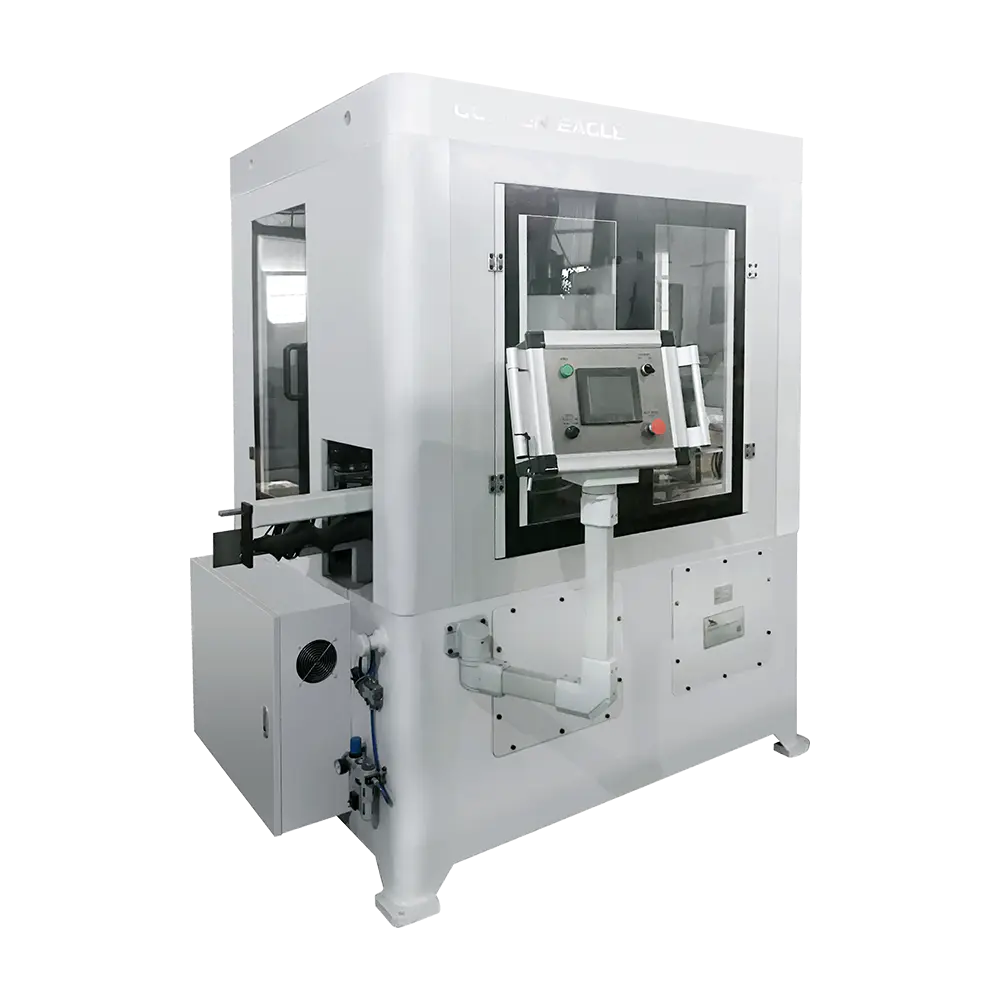
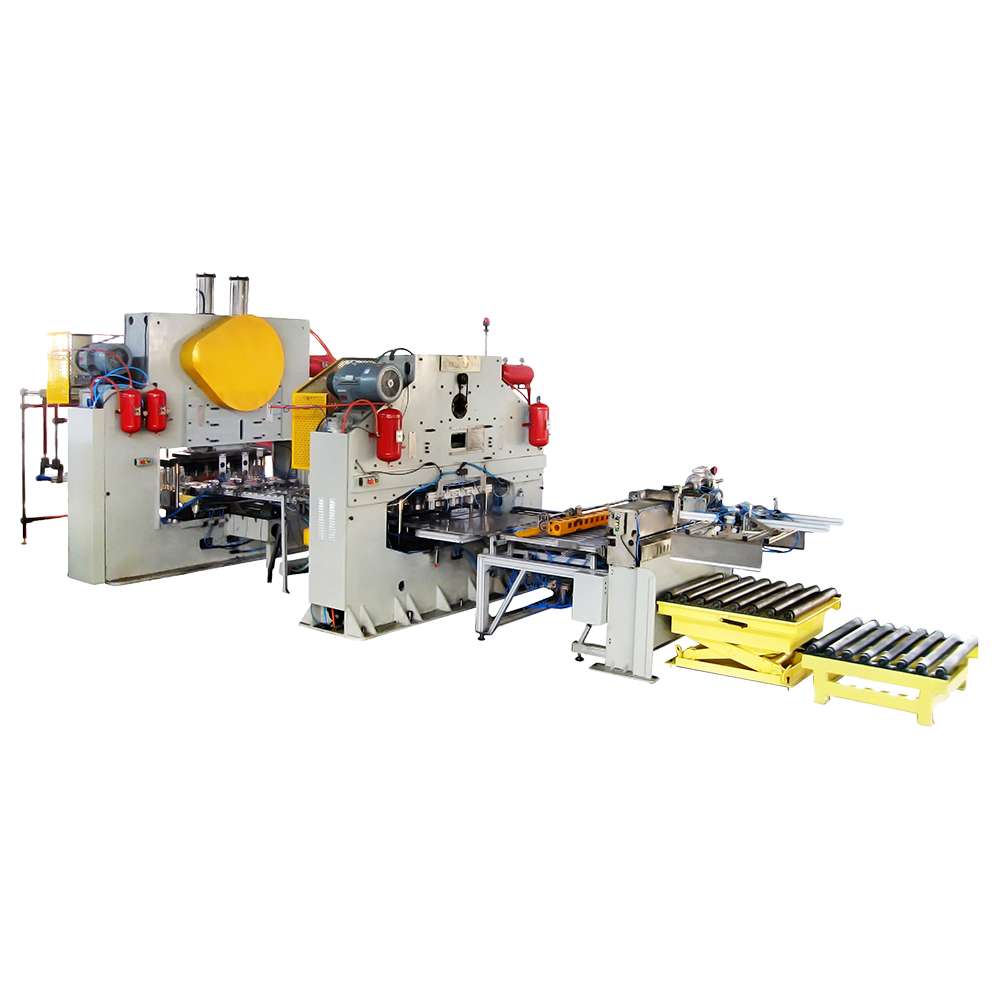
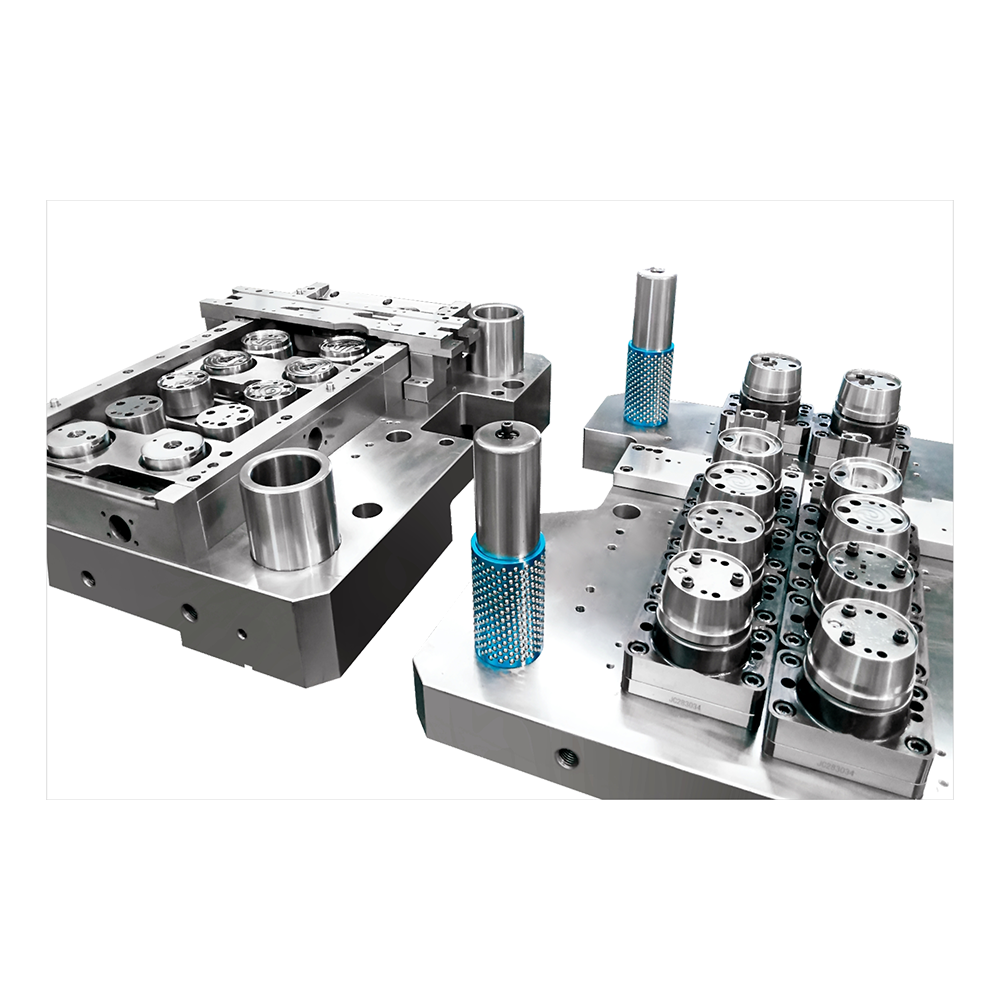
 Vier-station insnoering flens kralen naden kan machine maken Voegt een vormstation toe voor grotere blikken of kralen vóór het naaien, waardoor de overlap van de naden behouden blijft als de lichaamslengte verandert. Bekijk Product →
Lassen is de andere kritische eenheid. Een automatische bliklasser met een snelheid van 500 cpm maakt gebruik van koperdraadelektroden en een gecontroleerde overlap om een zijnaad te produceren die coating, insnoering en naad kan overleven zonder te barsten.
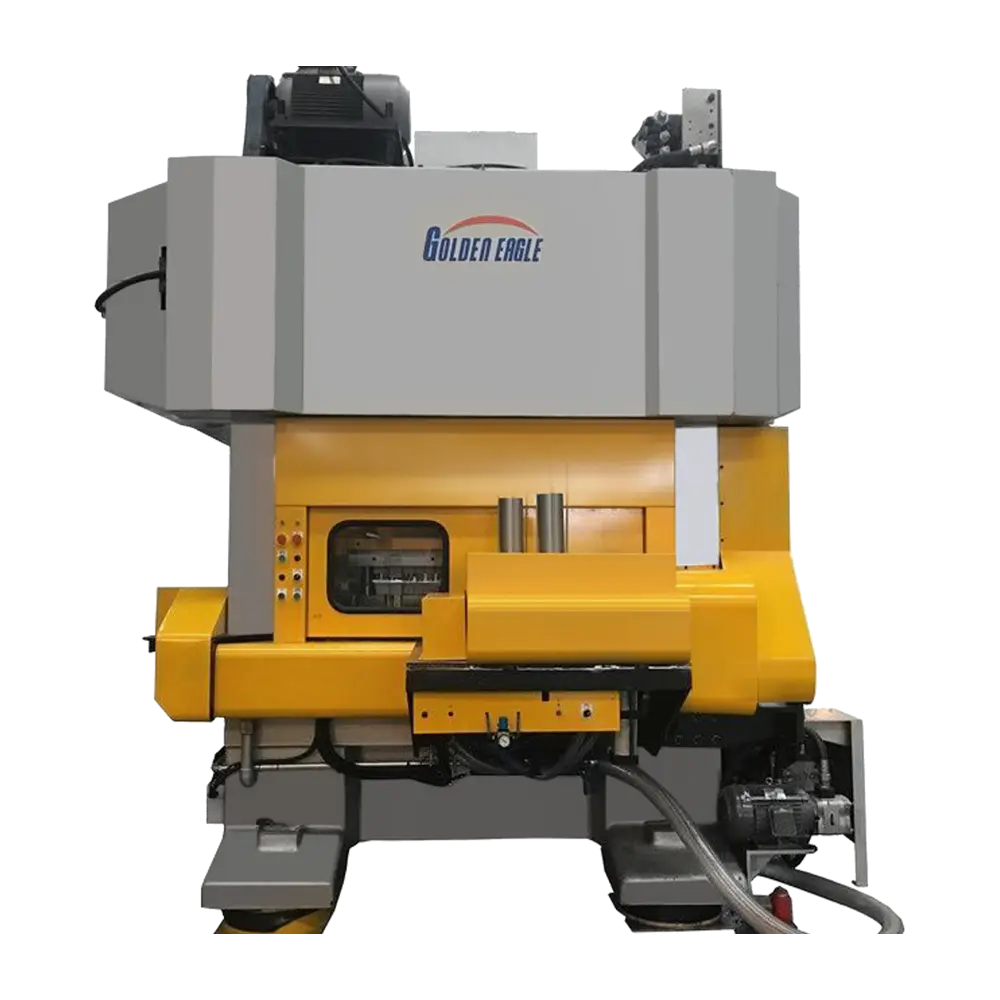
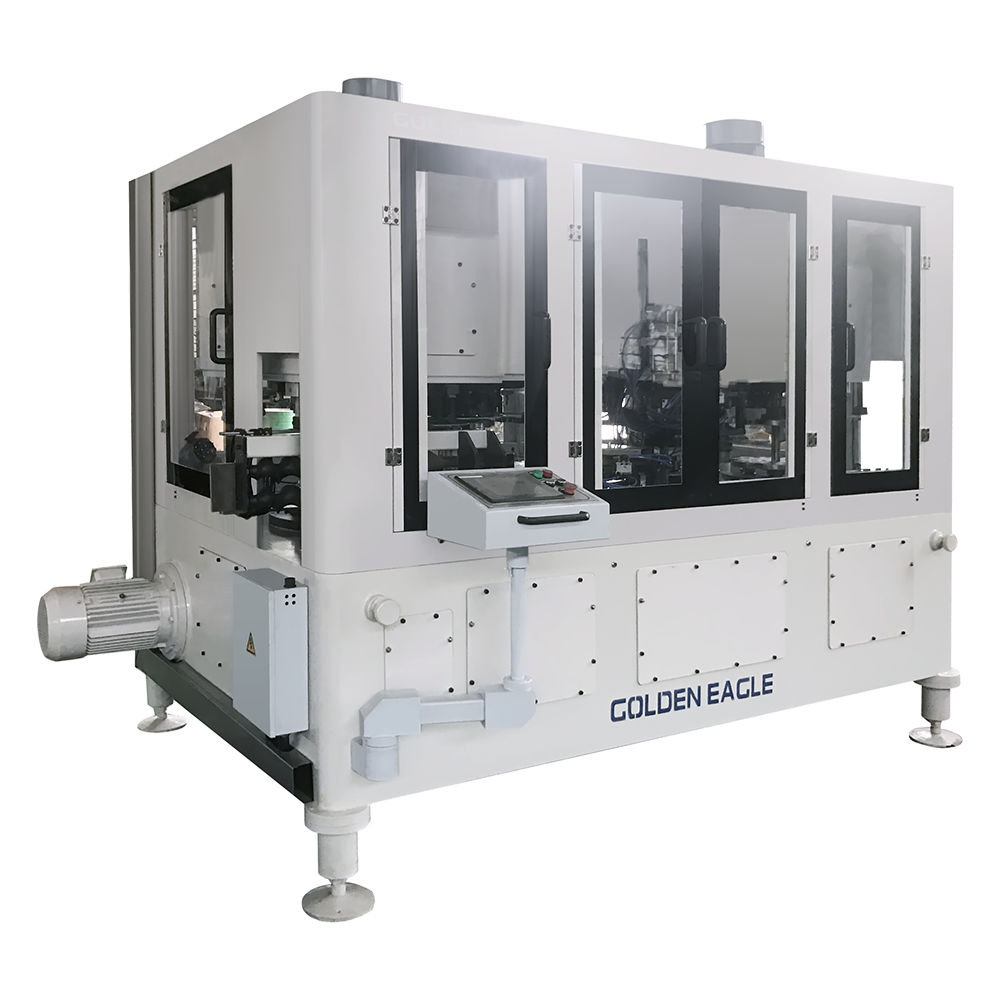
 GT10C-500 Automatische blikjeslasser voor blikjes Automatische hogesnelheidsnadenlasmachine voor blikken behuizingen, met een output van 500 cpm en koperdraadelektroden voor consistente zijnaden. Bekijk Product →
In de onderstaande tabel worden drie veel voorkomende configuraties vergeleken. De cijfers zijn indicatief en moeten worden bevestigd aan de hand van de daadwerkelijke testgegevens van de fabrikant voor uw blikgrootte en blikspecificaties.
| Parameter | Semi-automatische lijn | Automatische combiner | Hogesnelheidslijn |
|---|---|---|---|
| Dikte van blik | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Diameter van blik | 52-180 mm | 52-200 mm | 52-300 mm |
| Nominale snelheid | 30-60 tpm | 120-300 tpm | 300-600 tpm |
| Omschakeltijd | 2-4 uur | 45-90 minuten | 60-120 minuten |
| Naadtolerantiedoel | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operators per ploegendienst | 4-6 | 2-3 | 1-2 |
Een smal blikvenster is geen defect. Hogesnelheidslijnen gebruiken vaak dunnere platen omdat de vorm- en lasstations zijn ontworpen om de rek en de warmte-inbreng nauwkeuriger te regelen. Het risico is het kopen van een hogesnelheidslijn voor een productmix die regelmatig van formaat moet veranderen, en dan uren verliezen aan omschakeling en aanpassing van de uitrusting.
Kapitaalkosten vormen slechts één lijn in de terugverdientijd. Arbeid, uitvaltijd bij omschakeling, levensduur van de reservematrijs en uitvalpercentage bepalen vaak of een lijn zijn investering binnen twee of vijf jaar terugverdient. Het onderstaande diagram toont de relatieve kosten- en arbeidsprofielen voor drie configuraties.
| Configuratie | Typische uitvoer | Relatieve kapitaalkosten | Relatieve arbeidskosten |
|---|---|---|---|
| Halfautomatisch | 30-60 tpm | ||
| Automatische combiner | 120-300 tpm | ||
| Hogesnelheidslijn | 300-600 tpm |
Een halfautomatische lijn kost misschien minder vooraf, maar er zijn vier tot zes operators per dienst nodig en de omschakeling kan een halve dag duren. Voor een fabriek die drie of meer blikformaten per week draait, kunnen de arbeids- en stilstandkosten binnen 18 maanden het prijsverschil overschrijden. Een hogesnelheidslijn betaalt zich alleen terug als het orderboek lange runs ondersteunt en de aanvoer van blik consistent is.
De meeste problemen na de installatie worden niet veroorzaakt door een kapotte machine. Ze komen voort uit niet-overeenkomende gereedschappen, onduidelijke acceptatiecriteria en ontbrekende reserveonderdelen. Controleer deze punten voordat u ondertekent:
Voor een uitgebreidere checklist over het afstemmen van machinefuncties op uw productmix, raadpleegt u deze handleiding het kiezen van de juiste machine voor het maken van blikken .
Een machine voor het maken van blikjes is een precisiegereedschap en de inzetbaarheid ervan hangt af van een eenvoudig onderhoudsritme. Dagelijkse controles moeten betrekking hebben op de naadroldruk, slijtage van de laselektroden en smeerpunten. Wekelijkse controles moeten onder meer het spuitmondje voor de coating van de zijnaad, het oppervlak van de insnoeringsmatrijs en de spanning van de aandrijfriem omvatten.
Door ter plaatse een reserveset naadrollen, een laselektrodensamenstel en kritische sensoren aan te houden, kan een stilstand van twee dagen worden teruggebracht tot een wissel van twee uur.
De techniek achter een betrouwbare lijn is het resultaat van jarenlang bouwen en onderhouden van dezelfde machinefamilies. Zhejiang Jingying Food Machinery, gevestigd in Zhoushan, China, produceert sinds 1978 machines en matrijzen voor het maken van blikjes. Het bedrijf heeft meer dan 350 werknemers, meer dan 10.000 geproduceerde machines voor het maken van blikjes en eindjes, en is ISO 9001- en ISO 14001-gecertificeerd. De ontwerpprincipes verwijzen naar KRUPP, SOUDRIC en ALFONS-HAAR, met aanpassingen op basis van de eigen productie-ervaring.
Het productassortiment van Jingying omvat lijnen voor voedsel- en drankblikjes, melkpoederblikjesmachines, spuitbusapparatuur, machines voor chemische blikjes, eindafdekkingslijnen, easy-open-end-systemen, lassers en conversiepersmatrijzen. Het bedrijf exporteert naar Europa, Azië, Afrika, Noord-Amerika, Zuid-Amerika en Oceanië. U kunt het volledige uitrustingsassortiment bekijken op Jingying's productielocatie voordat u een offerte aanvraagt.
Een aankoop van een blikjesmachine is een capaciteitsbeslissing, geen catalogusaankoop. Begin met de blikformaten die u volgend jaar gaat gebruiken, de dikte van het blik die u op betrouwbare wijze kunt verkrijgen en de omsteltijd die uw orderboek kan verdragen. Stem vervolgens de nominale snelheid, de naadtolerantie en het gereedschapspakket van de machine af op deze feiten. De laagste prijs per machine is zelden de laagste prijs per blik.
Gerelateerde producten
Het bedrijf is opgericht in 1978 en is een van de grootste can-making machines bekende bedrijven in binnen- en buitenland.
Productcategorieën
Contactgegevens
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646