2026-09-17
Een producent van ingeblikt voedsel heeft ons onlangs gevraagd een prijsopgave te maken voor drankblikjes van 330 ml. Hun eerste vraag ging niet over de prijs. Het ging om snelheid: blikjes per minuut, betrouwbaarheid bij dubbele ploegendienst en het uitvalpercentage dat in het budget moest worden opgenomen. Dat zijn de juiste vragen om mee te beginnen.
Eerst de conclusie: kies een machine voor het maken van blikken op blikformaat en materiaal, output per ploegendienst en de naad- en coatingkwaliteit die uw afvullijn nodig heeft. Automatiseringsniveau, tooling en after-salesondersteuning komen na deze drie. Dit artikel behandelt machinetypen, het vorm- en lasproces, kostenfactoren en onderhoudsgewoonten die een bliklijn winstgevend houden.
Een machine voor het maken van blikjes verandert gecoat staalplaat, meestal blik, in afgewerkte metalen containers. De meeste voedsel- en drankfabrieken gebruiken driedelige lijnen: de machine snijdt een platte plano, buigt deze tot een cilinder, last de zijnaad, brengt een beschermende streep over de las aan en flenzen vervolgens het lichaam zodat een naadstation over het onderste uiteinde en het deksel kan rollen. Tweedelige lijnen, die een kopje uit één enkele schijf halen, zijn geschikt voor sommige drank- en spuitbussen, maar de driedelige productie domineert nog steeds de blikvoeding, melkpoeder en chemische producten omdat deze zich gemakkelijker aanpast aan kleine oplagen en frequente maatveranderingen.
Een volledige lijn omvat vier fasen:
Fabrikanten combineren verschillende bewerkingen in één pers. Daarom worden machines genoemd op basis van het aantal stations. Een combiner met één station, twee stations, drie stations of vier stations voert zoveel bewerkingen uit in één cyclus, en het aantal stations heeft rechtstreeks invloed op de output per minuut en het vloeroppervlak.
Machines voor het maken van blikken zijn gegroepeerd op de container die ze produceren en op het aantal vormstations dat één pers bevat. Kies eerst de machinefamilie; verifieer de snelheid en het gereedschap binnen die familieseconde.
Deze produceren ronde blikken blikjes voor fruit, groenten, zeevruchten, vlees en frisdranken. Een combiner met drie stations vouwt, flenzen en vormt het lichaam in één volgorde; een combiner met vier stations voegt insnoering toe, waardoor de bovendiameter kleiner wordt, zodat een kleiner, goedkoper deksel kan worden gebruikt. Insnoering bespaart dekselmateriaal, maar voegt gereedschapscomplexiteit toe, dus de keuze tussen drie en vier stations is een beslissing tussen kosten en flexibiliteit.
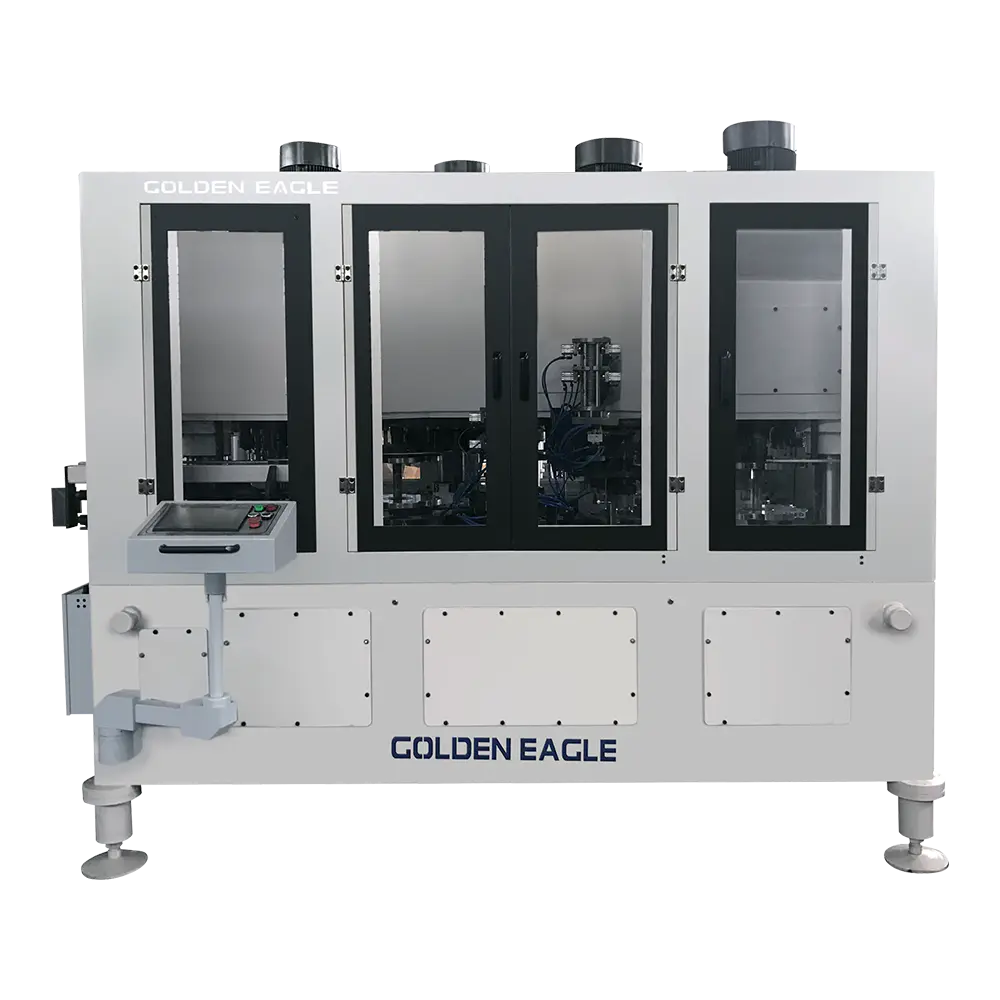
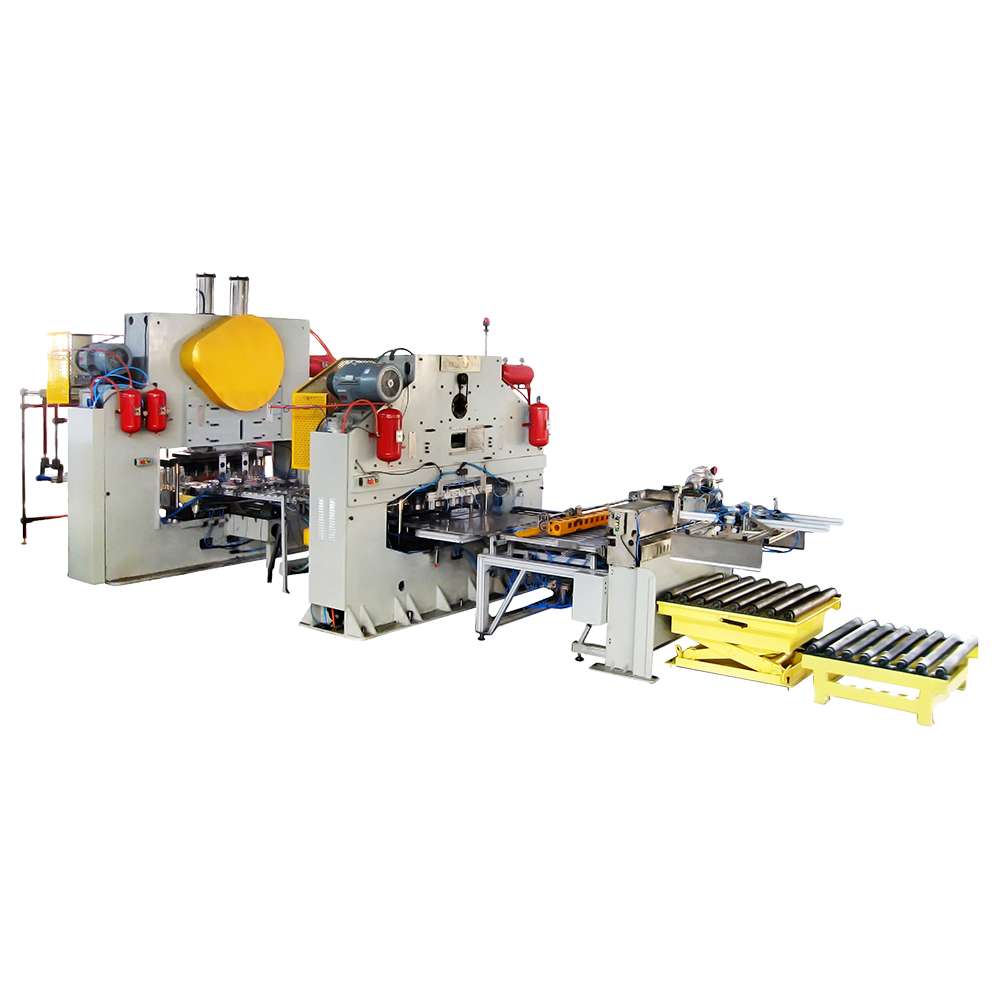
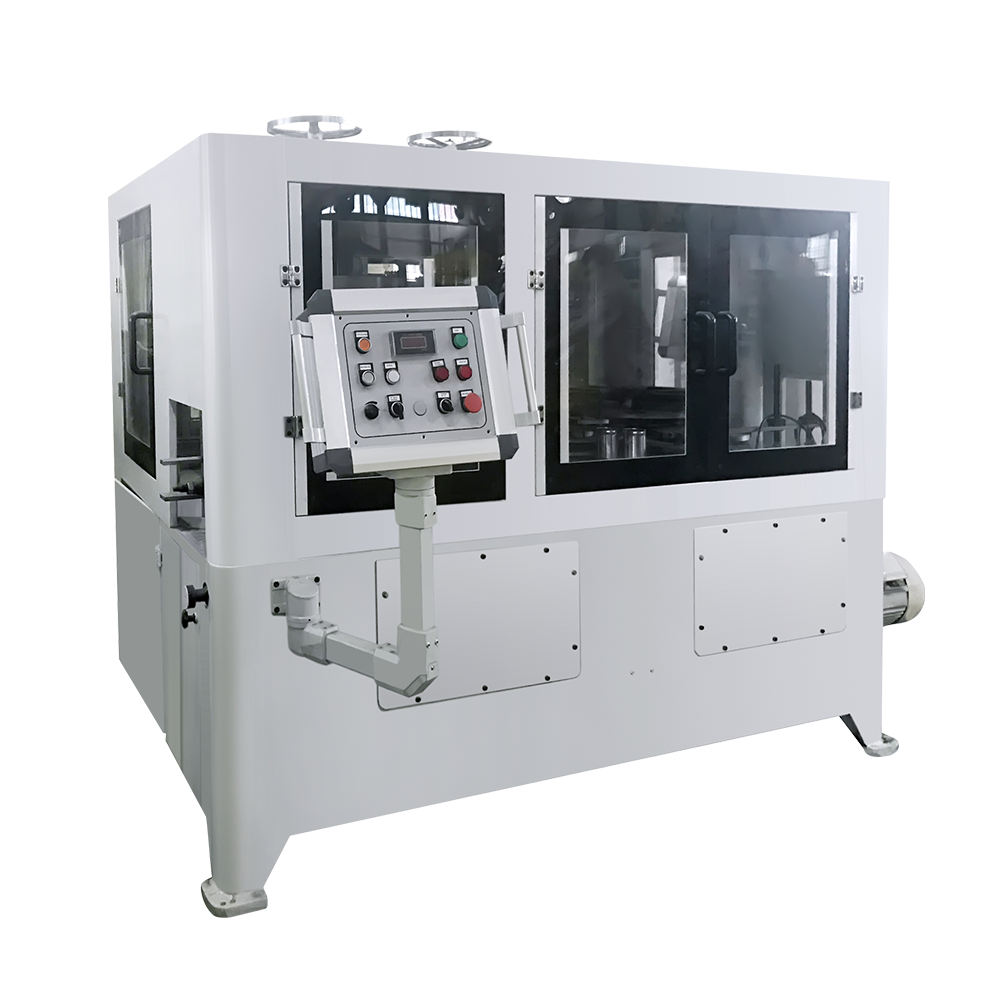 Hoogwaardige insnoeringsflensmachine voor het maken van kralen Deze automatische 8-kops combiner verwerkt insnoeringen, flenzen en kralen voor voedselblikken met de afmetingen D52-99 mm, ideaal wanneer kleine maatvoeringen verwisselingen zeldzaam maken en de integriteit van de naden van cruciaal belang is. Bekijk Product →
Melkpoederblikken zijn containers met een grote diameter die meestal met stikstof worden gespoeld om de versheid te behouden. De naden moeten gas vasthouden en de lichaamsafmetingen moeten tijdens lange runs stabiel blijven. Combiners met één en twee stations domineren dit segment omdat de groottebereiken van blikjes klein zijn en omwisselingen zeldzaam zijn.
Spuitbussen werken onder interne druk, dus consistentie van de wanddikte en laskwaliteit zijn van cruciaal belang. Een spuitbuslijn koppelt normaal gesproken een lichaamslasapparaat aan een pons die de kegel- of koepeltop vormt. De vormkracht voor de kegel is hoger dan voor een plat uiteinde, en barsttesten worden onderdeel van de normale productiecontrole.
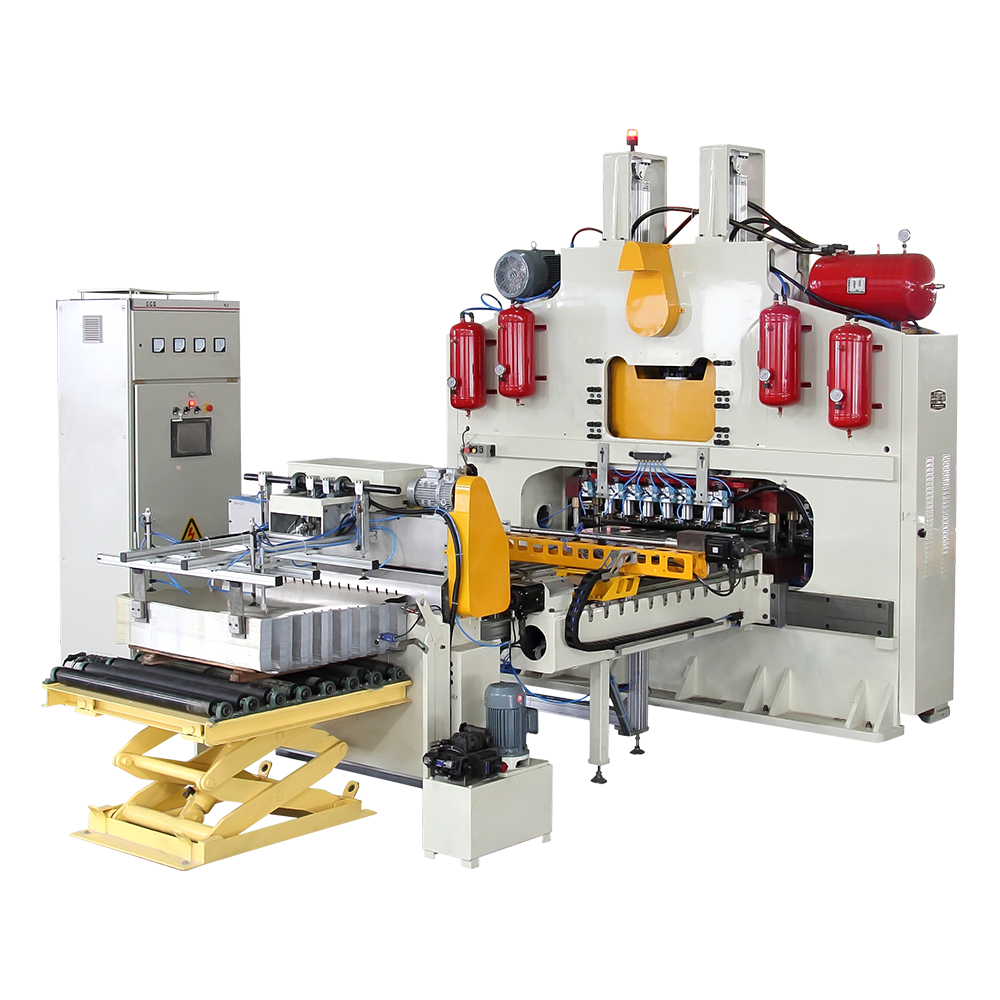
 Hogesnelheidsproductielijn voor spuitbussen met vormpons Deze automatische lijn combineert insnoering, flenzen, kralen en naden voor spuitbussen met een hoogte tot 320 mm, met een CNC-gestuurde pons voor kegelvorming met hoge kracht. Bekijk Product →
In chemische blikken zitten verf, smeermiddelen, verdunners en landbouwchemicaliën, vaak in dikker blik. Ze hebben een zwaardere vormcapaciteit en lasinstellingen nodig die zijn afgestemd op dikkere platen, omdat de chemische inhoud corrosiever is dan de meeste voedselproducten.
Uiteinden en deksels zijn de meest veeleisende producten om te maken. Een eindafdekkingslijn stempelt de schelpen, en een EOE-conversiepers vormt de breuklijn, klinkt het lipje vast en drukt de ring in reliëf. Kleine slijtage aan de matrijzen komt snel tot uiting in slechte openingsprestaties. Producenten die hun eigen deksels maken, vermijden een vaak voorkomend knelpunt in de bevoorrading, omdat de doorlooptijden voor deksels vaak langer zijn dan voor blikken.
| Machinefamilie | Kunnen formaten geproduceerd worden | Typisch ontwerp | Gemeenschappelijke eindgebruikers |
|---|---|---|---|
| Combinatieapparaten voor eten en drinken | Ronde driedelige blikken | Combiner met drie of vier stations | Conservenfabrieken, drankvullers |
| Combineermiddelen voor melkpoeder | Grote ronde gasdichte blikken | Combiner met één of twee stations | Verpakkers van zuivel en zuigelingenvoeding |
| Spuitbussen lijnen | Drukvaste spuitbussen | Lichaamslasapparaat plus kegel- en koepelpers | Persoonlijke verzorging, huishoudelijk, technische spuitbussen |
| Chemische bliklijnen | Zware ronde blikken | Versterkte pers en lasapparaat met hoge stroomsterkte | Verven, smeermiddelen, landbouwchemicaliën |
| Einddeksel en EOE-lijnen | Schelpen en gemakkelijk te openen uiteinden | Eindpers plus conversiepers | Kunnen planten, voedselproducenten hun eigen deksels draaien |
Een driedelige lijn volgt een vaste volgorde. Als u dit begrijpt, zijn offertes gemakkelijker te vergelijken en is onderhoud eenvoudiger te plannen. De volgorde is van toepassing op de meeste voedingsmiddelen-, drank-, melkpoeder- en chemicaliënblikjes.
Bij combinermachines vinden verschillende van deze stappen binnen één pers plaats, waardoor een combinerlijn minder ruimte in beslag neemt en minder operators nodig heeft dan afzonderlijke machines voor één doel. De wisselwerking is een complexer instrumentarium: één fout in een station stopt de hele combiner.
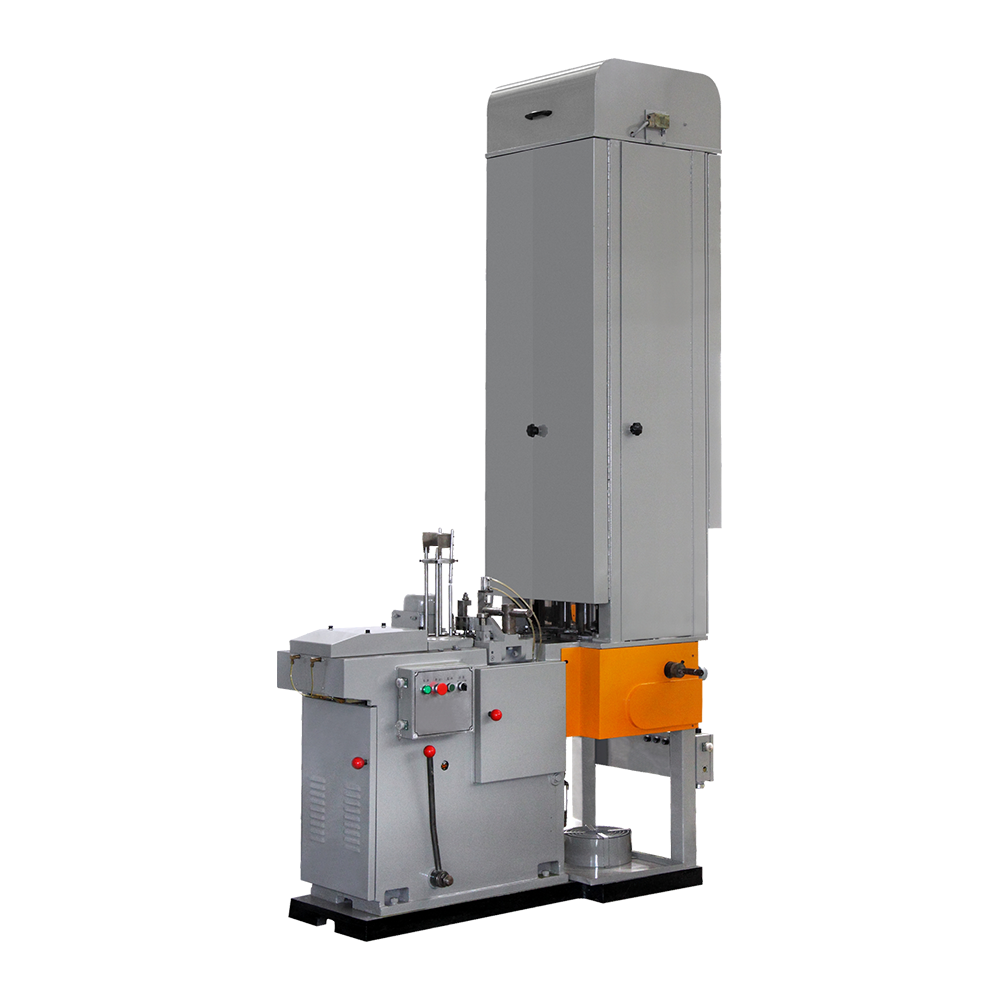
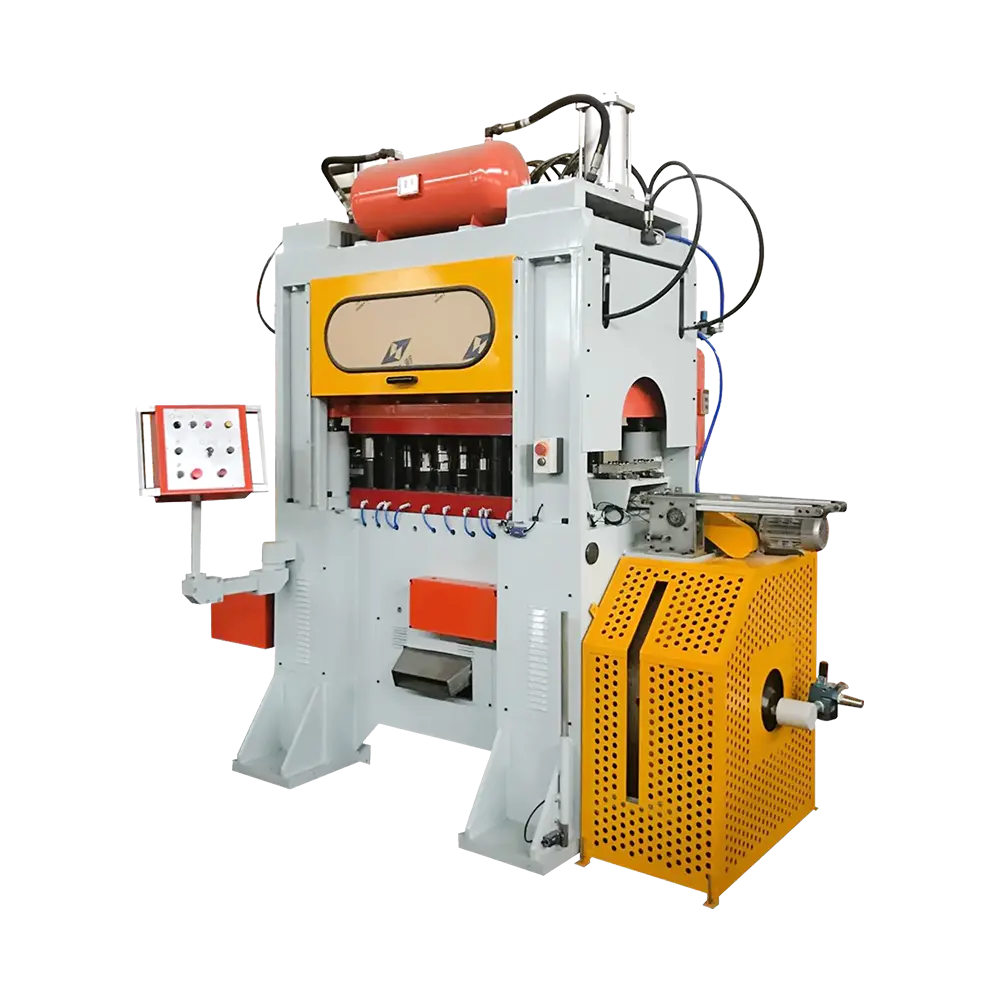
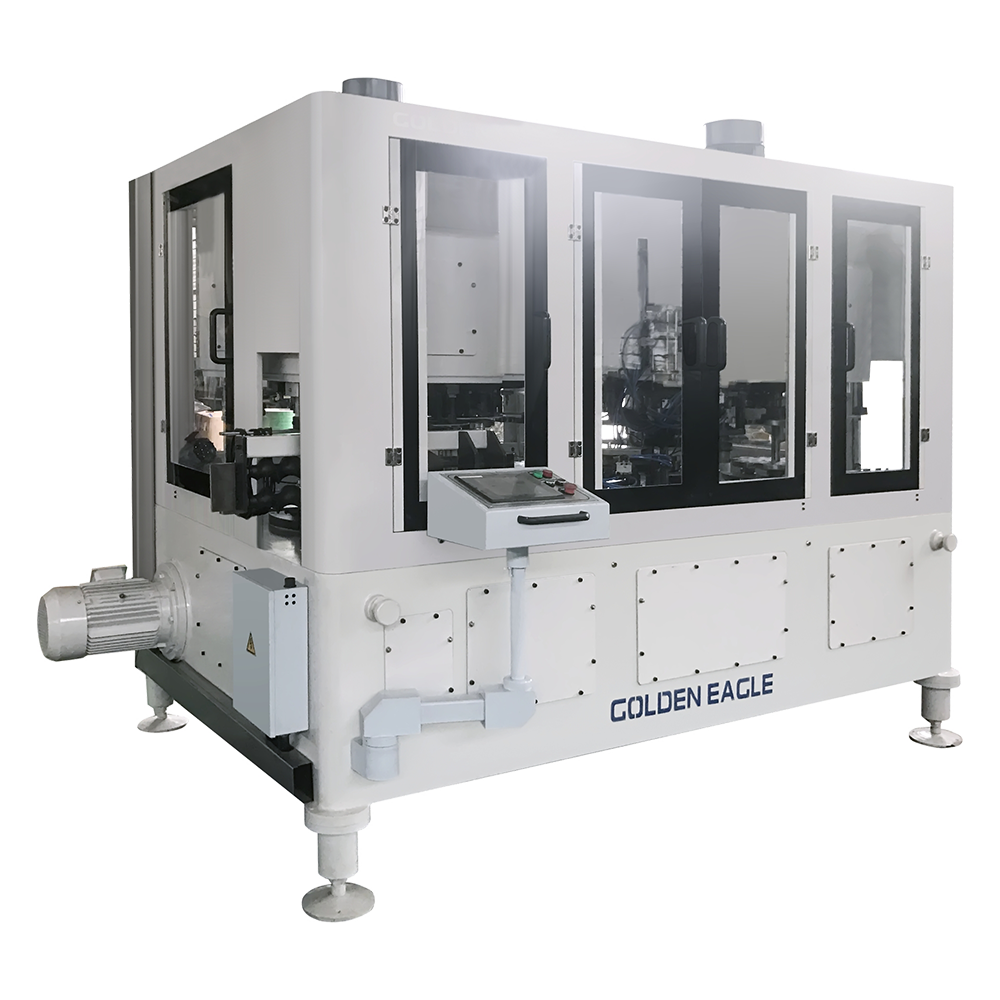
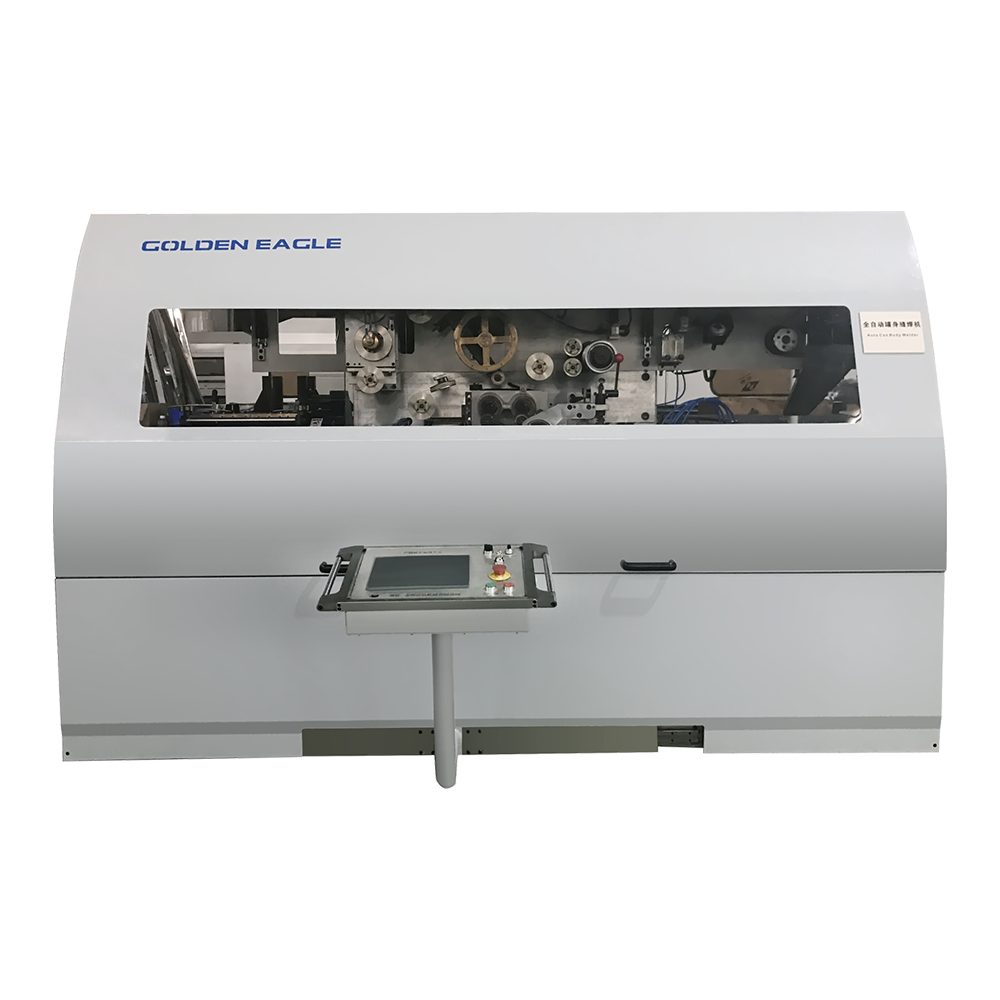 500 cpm GT10C-500 Automatische bliklasmachine Automatische bliklasser blikje lasmachine hoge snelheid Bekijk Product →
Nadat de machinefamilie is geselecteerd, evalueert u vijf filters. Ze zijn belangrijker dan de merkreputatie en kunnen worden geverifieerd voordat u een bestelling ondertekent.
Voor stap-voor-stap selectie, volg onze gids voor het kiezen van de juiste machine voor het maken van blikken voordat u offertes aanvraagt.
De machineprijs is slechts een deel van de investering. Een complete installatie omvat de combiner of afzonderlijke persen, de carrosserielasser, het coaten en drogen van zijstrepen, de eindafdekkingslijn of EOE-lijn, het wisselen van gereedschap voor elke blikgrootte, installatie, training en een eerste voorraad slijtageonderdelen. Vergelijk het volledige lijnbereik, niet de hoofdprijs van de machine.
Vier factoren beïnvloeden de kosten het meest:
De bruikbare vergelijking betreft de kosten per miljoen geproduceerde blikjes, niet de kosten per machine. Een iets duurdere lijn met minder uitval en kortere omschakelingen betaalt zich doorgaans binnen twee jaar terug.
Een machine voor het maken van blikken is een mechanische pers met lasstroom en coatingchemie er bovenop. De meeste ongeplande stops komen van dezelfde paar plaatsen: versleten naadrollen, vuile snijmessen, verkeerd afgestelde laselektroden en ontbrekende smering. Een eenvoudig schema voorkomt de meerderheid van hen.
Registreer het aantal schroot per dienst; een stijgend schrootpercentage is meestal het eerste teken van gereedschapsslijtage. Onze onderhoudsnotities voor machines voor het maken van blikken beschrijf deze controles in meer detail.
Start het project met een specificatie van één pagina: blikafmetingen, plaatdikte en coating, beoogde blikken per ploeg, dekselformaat en de lijst met geplande maatwijzigingen. Koppel het aan de bovenstaande machinefamilies en verifieer vervolgens de output, het uitvalpercentage en de gereedschapsondersteuning bij de leverancier voordat u ondertekent. Een lijn die op deze manier wordt geselecteerd, behoudt de snelheid die op het plaatje staat, behoudt de kwaliteit van de naden en levert jarenlang voorspelbare kosten per blik op.
Gerelateerde producten
Het bedrijf is opgericht in 1978 en is een van de grootste can-making machines bekende bedrijven in binnen- en buitenland.
Productcategorieën
Contactgegevens
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646