2026-10-22
Toen een voedselexporteur zijn tweede productielijn voor blikjes plantte, begon hij niet met de snelste offerte. Het begon met een afkeuringsrapport: de hoofdkoper had een partij teruggestuurd vanwege afwijkingen in het eindkrulprofiel. Het engineeringteam definieerde eerst de tolerantie-eis en vergeleek daarna pas de machineconfiguraties. Die reeks scheidt een lijn die klantaudits doorstaat, van een lijn die herbewerking blijft produceren.
In deze gids wordt uitgelegd wat een machinelijn voor blikjesproductie inhoudt, hoe de belangrijkste configuraties zich verhouden en welke selectiefactoren het grootste effect hebben op de kosten per blikje en de betrouwbaarheid op de lange termijn.
A kan machine maken is in de meeste metaalverpakkingsfabrieken geen enkele eenheid. Een driedelige blikkenlijn is een reeks stations die begint met opgerold of plaatstaal en eindigt met een op lekkage getest, gefelst blik dat klaar is om te worden gevuld. De kernstroom is als volgt:
Elk station heeft zijn eigen kwaliteitsparameters. De lasser bepaalt de naadsterkte en de consistentie van de overlap; de flanger regelt de flensbreedte en krulconditie; de naadmachine moet over de gehele omtrek een bepaalde naadafstand aanhouden. Een verandering in elk stroomopwaarts station plant zich stroomafwaarts voort. Daarom worden geïntegreerde machines beoordeeld als een compleet systeem in plaats van op basis van de snelheid van individuele stations.
Leveranciers met een lange productiegeschiedenis, zoals Zhejiang Jinying Food Machinery, dat sinds 1978 meer dan 10.000 blik- en blikmachines heeft gebouwd, leveren normaal gesproken de hele reeks als op elkaar afgestemde stations. Dat elimineert het technische risico van het aansluiten van apparatuur van verschillende fabrikanten met incompatibele overdrachtshoogten, timing en besturingssignalen.
Kopers vergelijken doorgaans verschillende configuraties. De onderstaande tabel geeft een overzicht van de belangrijkste typen en waar ze allemaal passen.
| Configuratie | Typische toepassing | Belangrijkste voordeel |
|---|---|---|
| Combineerapparaat met één station | Melkpoederblikken, korte productieruns | Compacte footprint en snellere formaatwisseling |
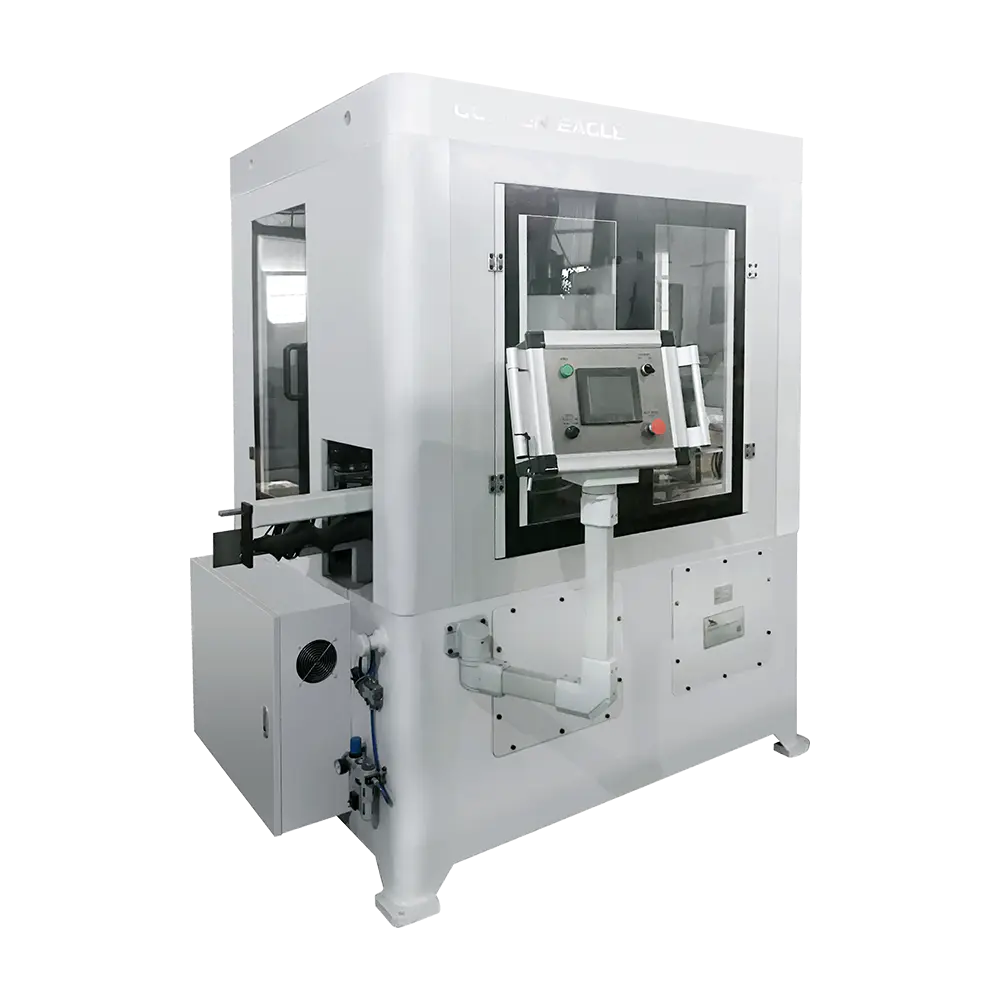
| Combinatiestation met twee stations | Melkpoederblikken met hogere outputvraag | Twee vormstations gebalanceerd door één transfersysteem |
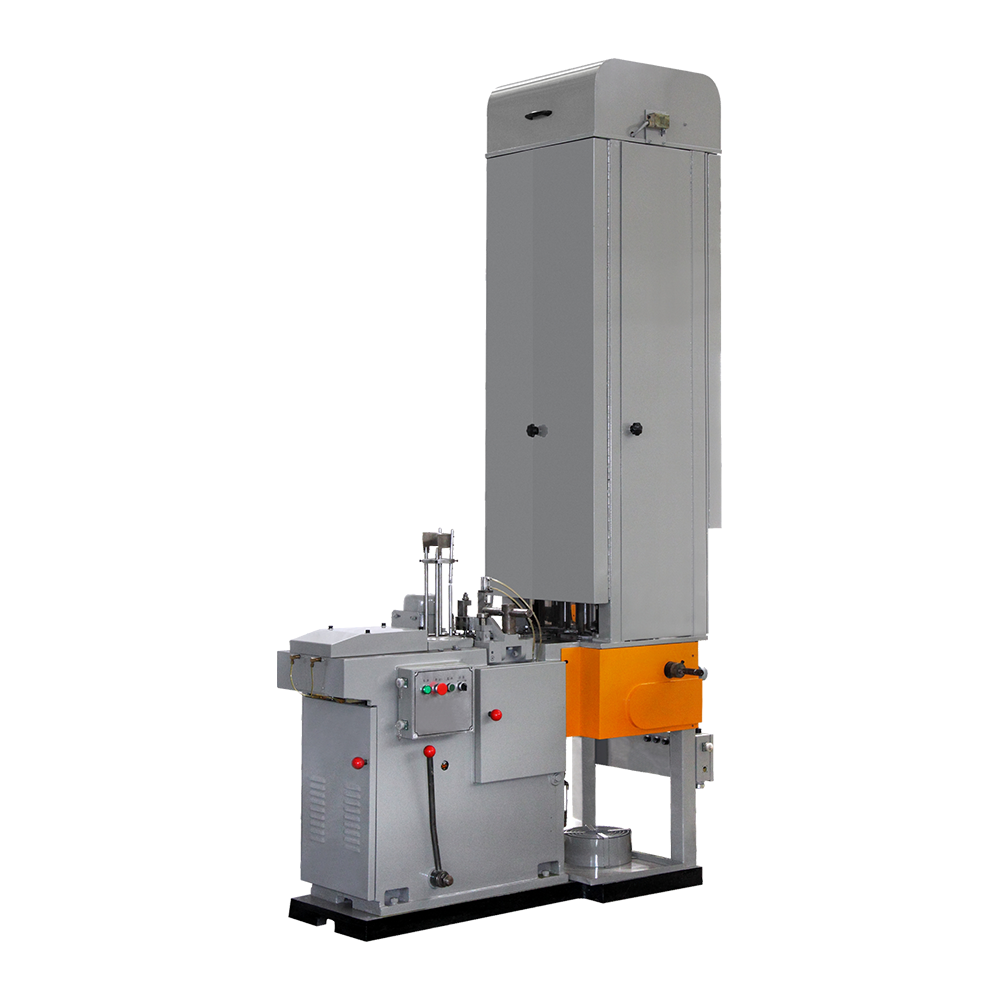
| Combineerapparaat met drie stations | Voedsel- en drankblikjes, gemiddelde tot hoge capaciteit | Hogere doorvoer met stabiele lichaamsoverdracht |
| Combineerapparaat met vier stations | Voedsel- en drankblikjes, lijnen voor grote volumes | Maximale geïntegreerde output van één machine |
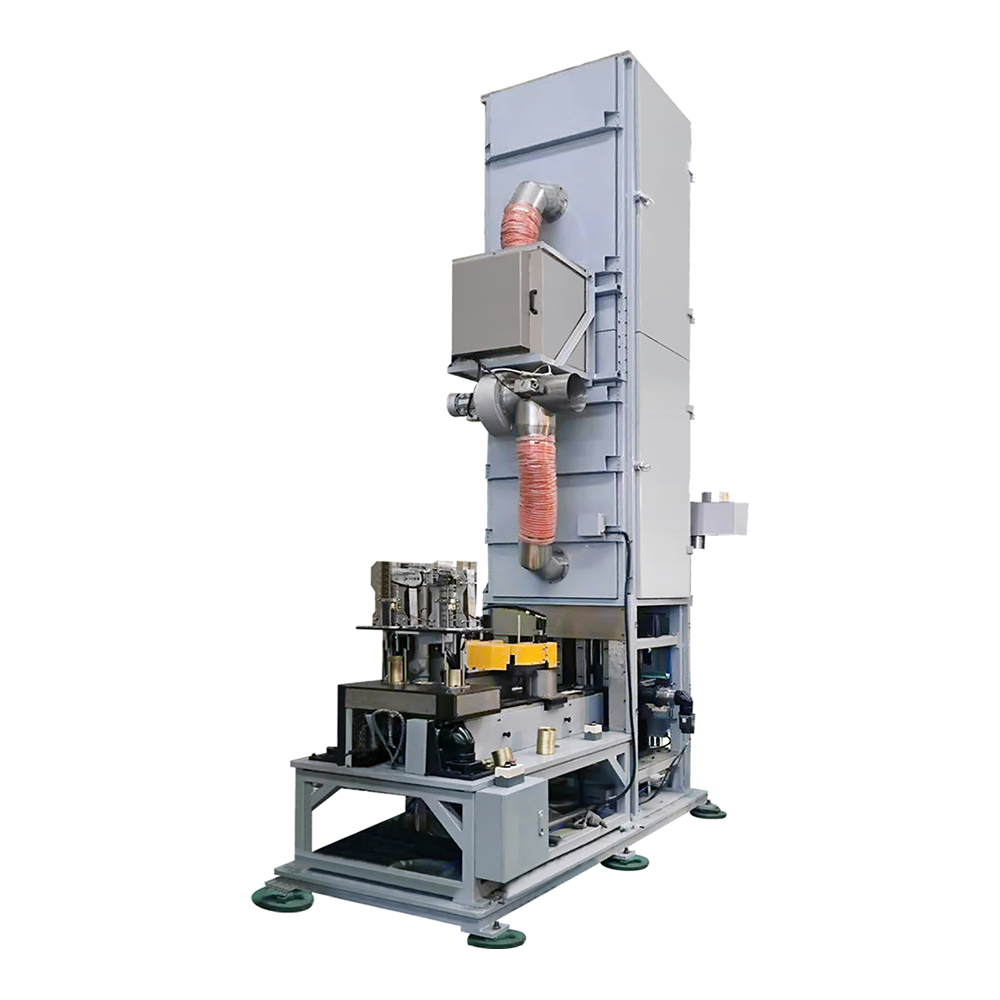
| Standalone blikjeslasser | Planten die meerdere blikhoogtes op één lijn produceren | Snelle omschakeling van lasgereedschappen voor verschillende afmetingen |
De productie van eindkappen is net zo belangrijk. Een aparte eindafdeklijn vormt het deksel, brengt het afdichtingsmiddel aan en droogt het. Als u gemakkelijk te openen uiteinden produceert, heeft u ook een conversiepers en een coating- en droogmachine voor na reparatie nodig. Kopers die tijdens de planning de capaciteit van de eindafdekking vergeten, komen er vaak achter dat de lijn van de blikromp groter is dan de lijn van de deksel, waardoor een knelpunt ontstaat dat later duur is om te repareren.
Het nominale rendement is het meest zichtbare getal in een offerte, maar niet het belangrijkste. Gebruik in plaats daarvan de volgende criteria en vraag om een geschreven waarde voor elk ervan.
Definieer acceptabele limieten voor flensbreedte, lichaamsoverlap, naadspeling en eindkrulling voordat u machines vergelijkt. Als uw klanten een demontage-inspectie met dubbele naden uitvoeren, moet de machine nauwe toleranties aanhouden tijdens volledige productieploegen, en niet alleen tijdens de acceptatieproef.
Voor installaties met meerdere blikdiameters of -hoogtes per week kan de omsteltijd belangrijker zijn dan de topsnelheid. Vraag hoe lang het duurt om matrijzensets, naadrollen en overdrachtrails te wisselen en of het wisselsysteem bij de levering is inbegrepen.
Verschillende bliklichamen gebruiken verschillende plaatdiktes, temperaturen en coatingtypen. Controleer of het nominale bereik van de machine zowel uw huidige metaalspecificatie omvat als de volgende die u mogelijk nodig heeft.
Matrijzen, naadrollen en lasrollen verslijten. Een goedkopere machine met gereedschappen met een korte levensduur kan zijn prijsvoordeel binnen twee jaar teniet doen. Vraag naar de levensduur van het gereedschap in aantal slagen of blikken, en naar de kosten en doorlooptijd van elk vervangend onderdeel.
De nominale snelheid veronderstelt een continue materiaaltoevoer en onmiddellijke verwijdering van afgewerkte blikken. Als uw upstream- of downstream-apparatuur dit niet kan leveren, zal de werkelijke doorvoer lager zijn. Leveranciers kunnen de effectieve capaciteit berekenen op basis van uw ploegendienst, voedingsmethode en verpakkingsregeling.
Om te begrijpen hoe configuratiekeuzes de potentiële output beïnvloeden, vergelijkt u de relatieve capaciteitsindex hieronder. De cijfers zijn genormaliseerd voor de dubbelstationcombinator als 100, dus ze tonen verhoudingen in plaats van absolute machinespecificaties.
Grafiek 1. Relatieve capaciteitsindex per machineconfiguratie, genormaliseerd naar dubbel station = 100.
Het selecteren van een grotere configuratie is alleen economisch als u de lijn met materiaal kunt blijven voeden en bemand kunt houden voor extra diensten. Als de marktvraag geleidelijk groeit, kan een combiner met drie stations en reserve-overdrachtscapaciteit verstandiger zijn dan een model met vier stations dat gedurende het eerste jaar stationair draait op een bezetting van 60%.
De kosten per blik zijn de uiteindelijke beslissingsmetriek. Het omvat verschillende componenten:
Een machine met gemiddeld 4% afval in plaats van 1,5% zal over een decennium veel meer kosten dan het aanvankelijke prijsverschil tussen leveranciers. Lijnsaldo is een apart risico. Als de nominale snelheid van de carrosserielasser hoger is dan de snelheid van het flensstation, is de overtollige capaciteit onbruikbaar, tenzij u buffers toevoegt. Vraag de leverancier naar de snelheidsclassificatie van elk functioneel station en controleer of de machine over geïntegreerde buffering of elektronische synchronisatie tussen stations beschikt.
Hierbij is een lange service-ervaring voor veel productsoorten van belang. Een leverancier die duizenden machines heeft geleverd voor voedingsmiddelen-, dranken-, melkpoeder-, spuitbussen- en chemicaliënbliklijnen kan beter adviseren over het balanceren van afwegingen dan een leverancier die slechts één enkel machinetype aanbiedt.
Voordat u een koopovereenkomst tekent, dient u de volgende punten bij de leverancier te verifiëren:
Leveranciers met een lange productiegeschiedenis, zoals Zhejiang Jinying Food Machinery, dat sinds 1978 machines voor het maken van blikjes maakt en meer dan 350 opgeleid personeel in dienst heeft, houden vaak een grotere voorraad aan slijtageonderdelen aan voor oude en nieuwe modellen. Dat is een praktisch voordeel wanneer een onverwachte naadrolfout uw lijn stopt.
De export naar Europa, Azië, Afrika en Noord- en Zuid-Amerika is een ander signaal: machines die in verschillende klimaten werken, metaalleveranciers en onderhoudsculturen duiden op robuustheid van het ontwerp. Toch is elke plant anders. Stuur uw werkelijke bliktekeningen, metaalspecificaties en doelsnelheid naar de leverancier voordat u een offerte aanvraagt, en vraag hen om commentaar te geven op eventuele compatibiliteitsrisico's.
Gerelateerde producten
Het bedrijf is opgericht in 1978 en is een van de grootste can-making machines bekende bedrijven in binnen- en buitenland.
Productcategorieën
Contactgegevens
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646