2026-10-29
Een machine voor het maken van blikken is zelden een enkel apparaat. Het is een gecoördineerde groep vorm-, las-, coating- en sealstations die opgerold blik of aluminium omzetten in afgewerkte metalen containers. In praktische termen omvat de term alles, van een compacte carrosserievormer met één station tot een complete lijn voor voedselblikjes met een einddekselpers. Welke machinefamilie u kiest, hangt af van de blikdiameter, materiaaldikte, productievolume en hoe vaak u van formaat moet wisselen.
De brede zin “ kan machine maken ” omvat verschillende verschillende apparatuurcategorieën. Voedselbliklijnen richten zich op gelaste driedelige lichamen met veilige interne coatings. Drankblikjeslijnen voegen insnoering, flenzen en kralen toe voor dunwandige containers. Spuitbusmachines zijn voorzien van kegel- of koepelvorming om een klepmontagebeker te dragen. Chemie- en emmerlijnen verwerken zwaarder blik en vereisen robuuste naden. Einddeksels en gemakkelijk te openen eindapparatuur draaien vaak met veel hogere slagfrequenties dan machines voor het maken van carrosserieën.
| Soort machines | Typisch product | Sleutelprocessen |
|---|---|---|
| Voedsel- en drankblikjesautomaten | Fruit-, groente-, vlees- en drankblikjes in ronde, langwerpige of onregelmatige vormen | Lichaamslassen, naadcoating, flenzen, naden aan de onderkant |
| Spuitbusmachines | Spuitbussen, deodorantbussen, spuitbussen voor huishoudelijk gebruik | Kegel-/koepelvorming, cilinderlassen, insnoering, druktesten |
| Melkpoederblikjesmachines | Blikken met wijde opening voor zuivelformules en voedingspoeder | Lichaamsvorming in meerdere fasen, kralen, randkrullen, naden aan de onderkant |
| Einddeksel en gemakkelijk te openen eindlijnen | Platte uiteinden, ringvormige uiteinden, gemakkelijk te openen uiteinden | Rolknippen, conversiepersen, tabvormen, samengestelde voering |
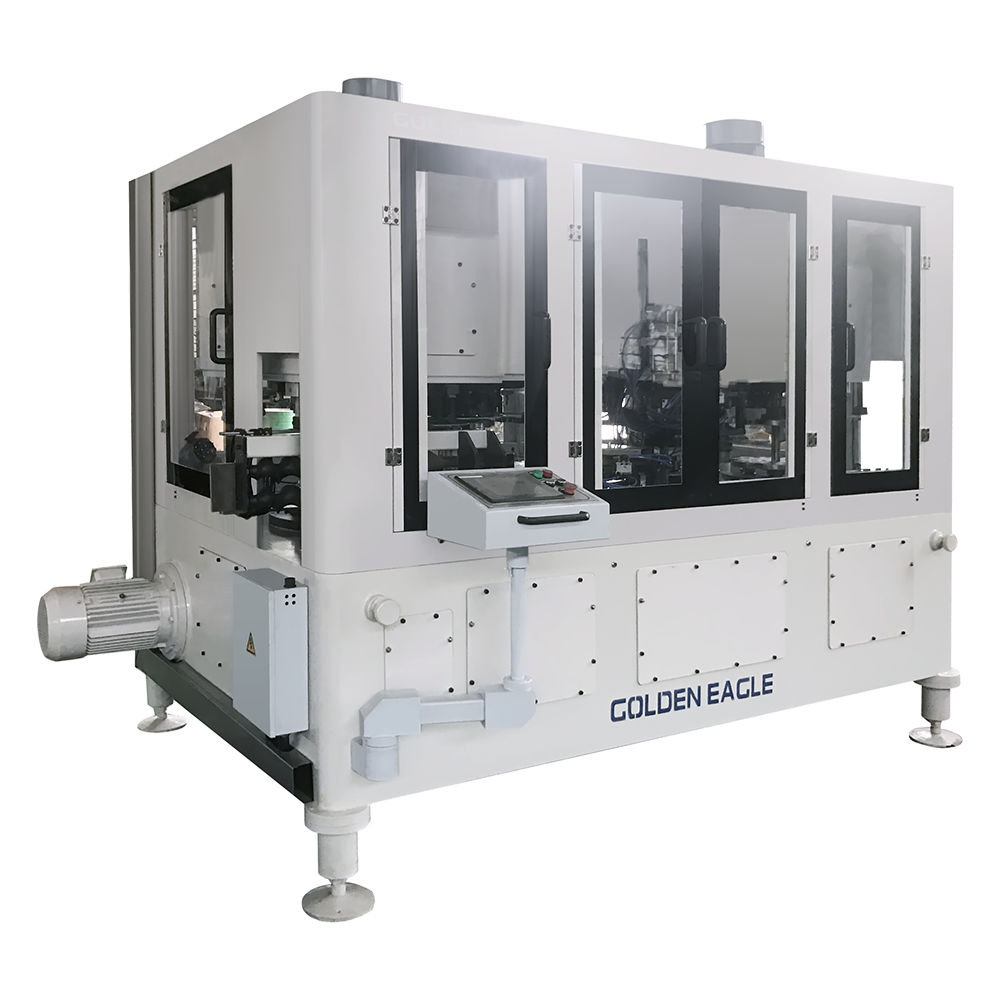
Voor ronde voedselblikken zijn combiners met drie en vier stations gebruikelijk, omdat ze lichaamsvorming, het rechttrekken van de randen, het flenzen en het naaien in één geïndexeerde cyclus combineren. Dit ontwerp vermindert de handling, terwijl formaatwijzigingen gepland blijven in plaats van willekeurig. Een combiner met vier stations is geschikt voor fabrieken die een voorspelbare output nodig hebben voor ronde lichamen.
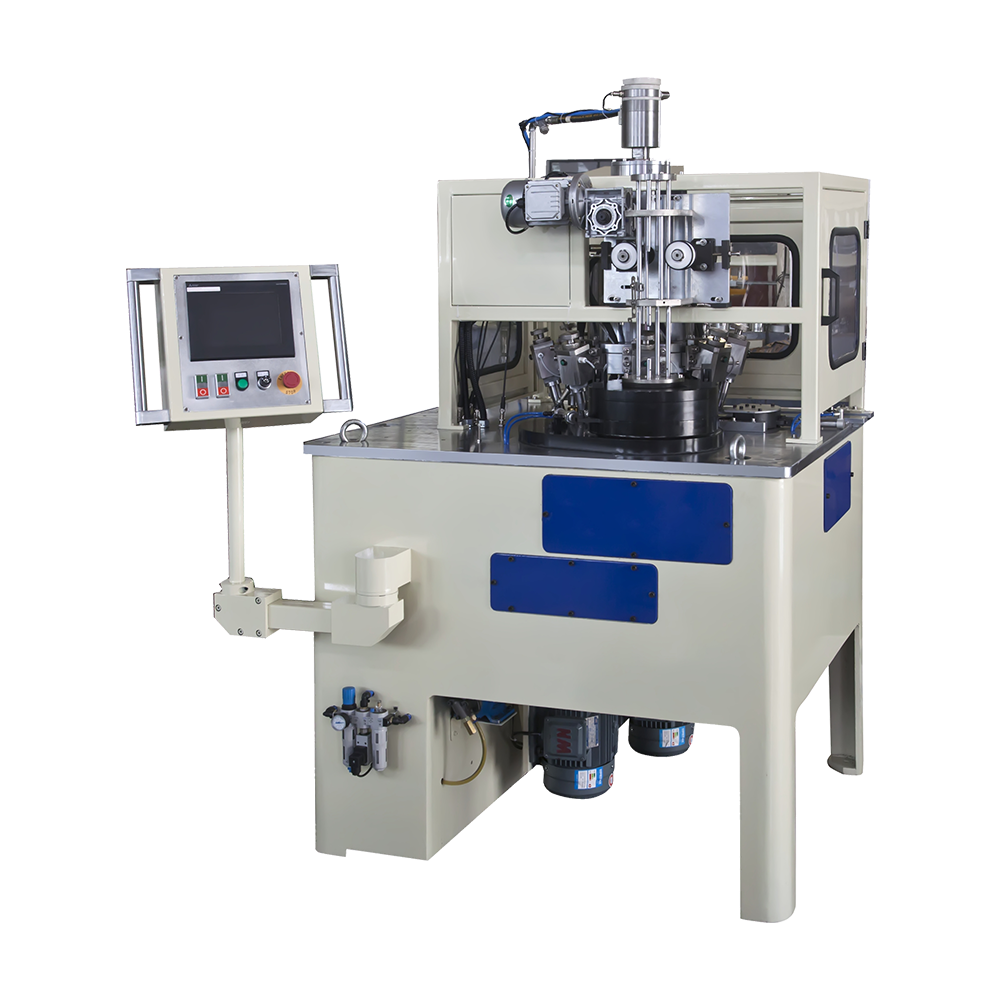
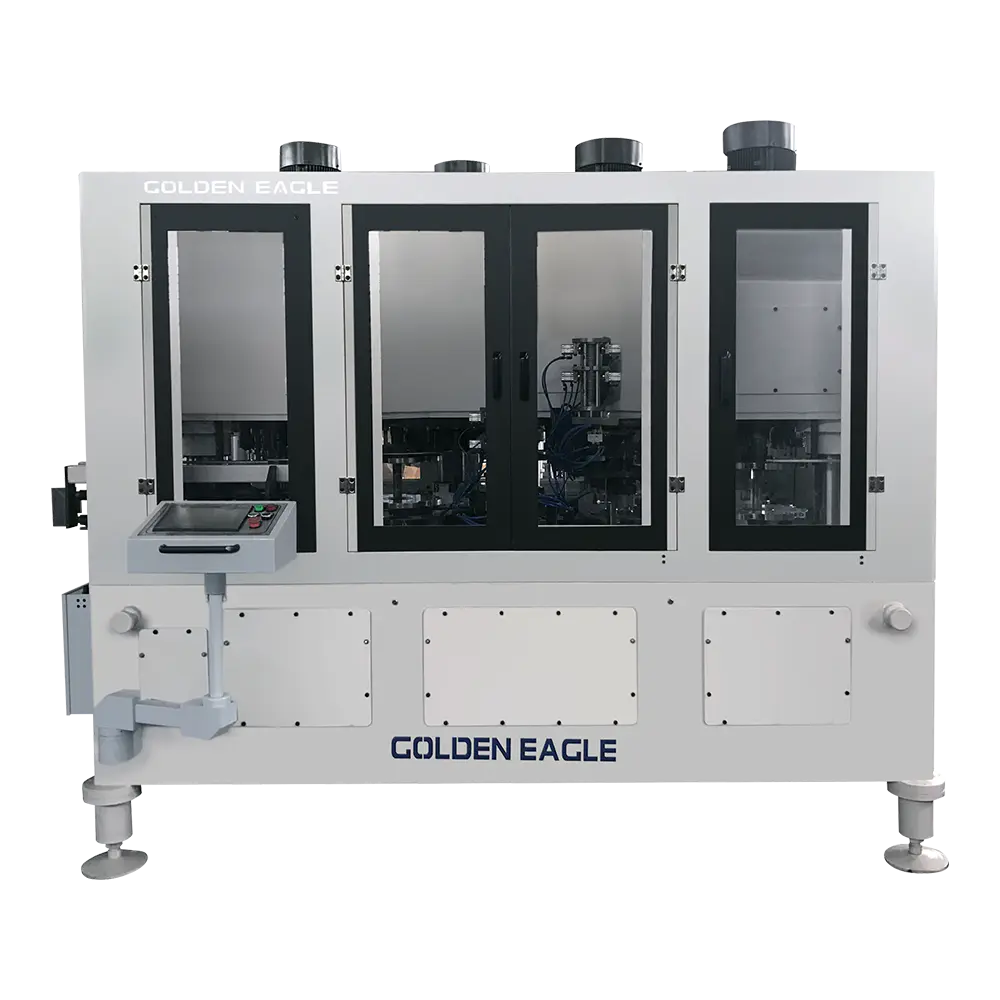 Vier-station insnoering flens kralen naden kan machine maken Deze geïntegreerde machine met vier stations combineert lichaamsvorming, flenzen en naden in één cyclus, waardoor een voorspelbare output wordt geboden voor ronde lijnen voor voedselblikjes en de handling tussen bewerkingen wordt verminderd. Bekijk Product →
De productie van spuitbussen voegt een bovenste kegel of koepel toe die een klepbeker onder druk moet houden. Door de extra pers- en warmtebehandelingsstappen worden spuitbusmachines normaal gesproken als compleet pakket gekocht, en niet als losse eenheden. Chemie- en emmerlijnen werken op een vergelijkbare manier, maar zijn gebouwd voor dikkere platen en sterkere zijnaden.
Veel blikplanten houden de eindbedekkingslijn gescheiden van de lichaamslijn. Een conversiepers neemt voorgescrollde schalen en zet deze om in gemakkelijk te openen uiteinden met ringtrek of volledig paneel. Na de ombouw brengt een mengvoerstation het bekledingsmengsel aan, dat een lekdichte afdichting vormt tegen de rand van het blik.
Wat de uiteindelijke maat van het blik ook is, een driedelige lijn volgt dezelfde logische volgorde. Elk station is afhankelijk van het vorige, dus timing en materiaalcontrole zijn net zo belangrijk als de persbeweging zelf.
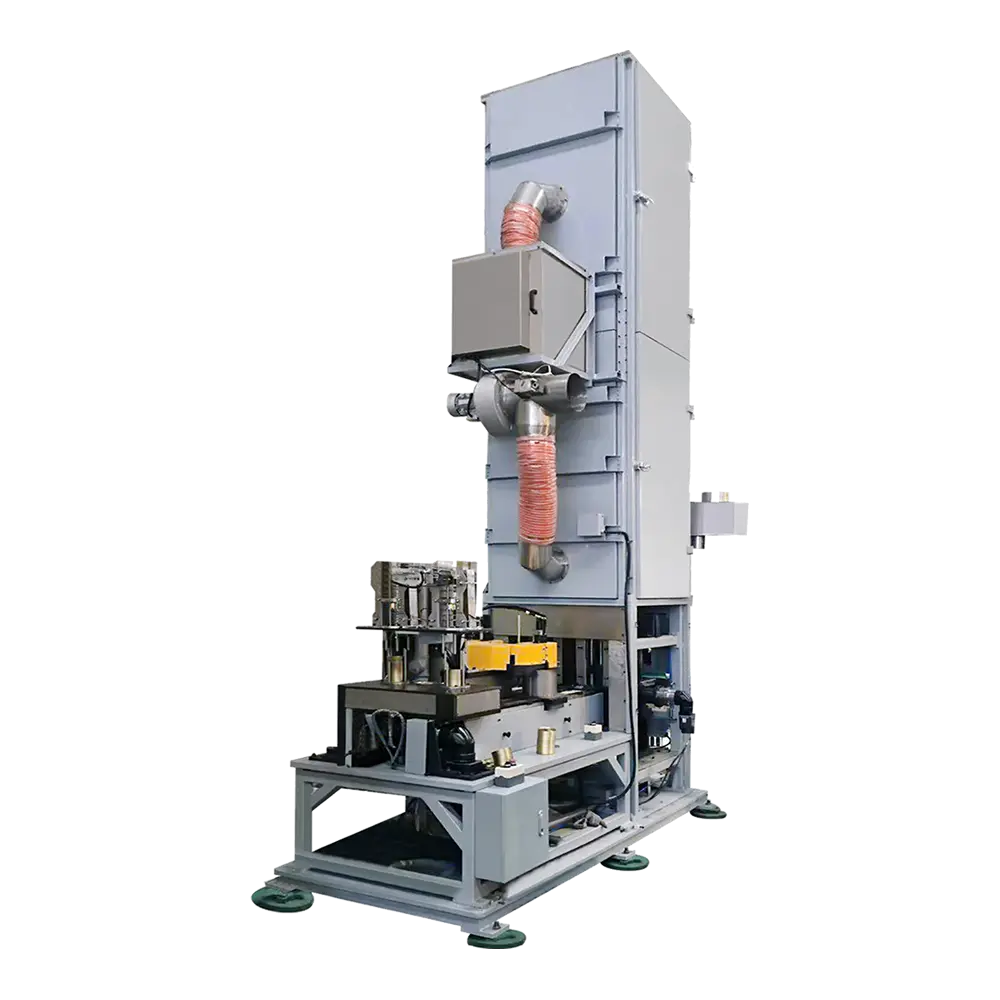
Een speciale bliklasser vormt de kern van deze reeks omdat deze de naadkwaliteit, laswarmte en voortbewegingssnelheid regelt. Wanneer de machine niet is geïntegreerd in een combiner met meerdere stations, wordt deze vaak als een afzonderlijk station geplaatst, zodat verschillende lichaamslengtes kunnen worden verwerkt zonder dat er van gereedschap hoeft te worden gewisseld.
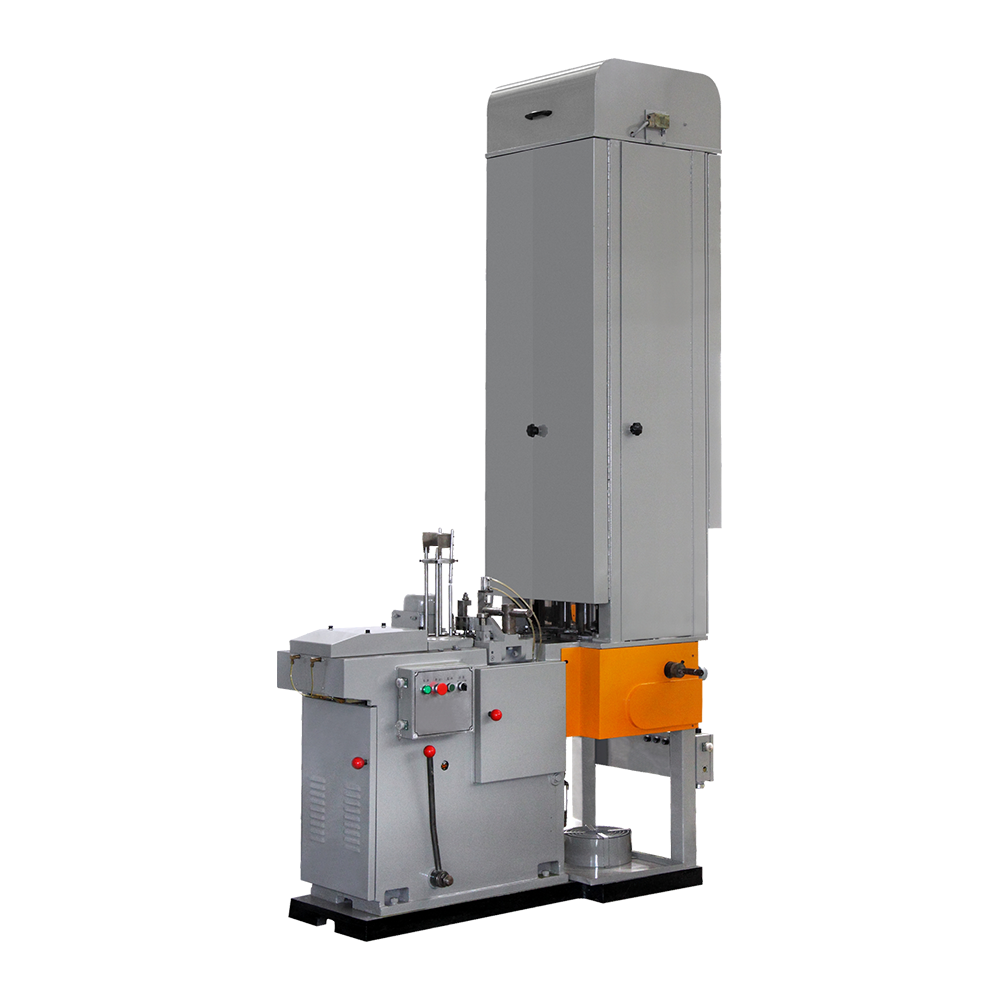
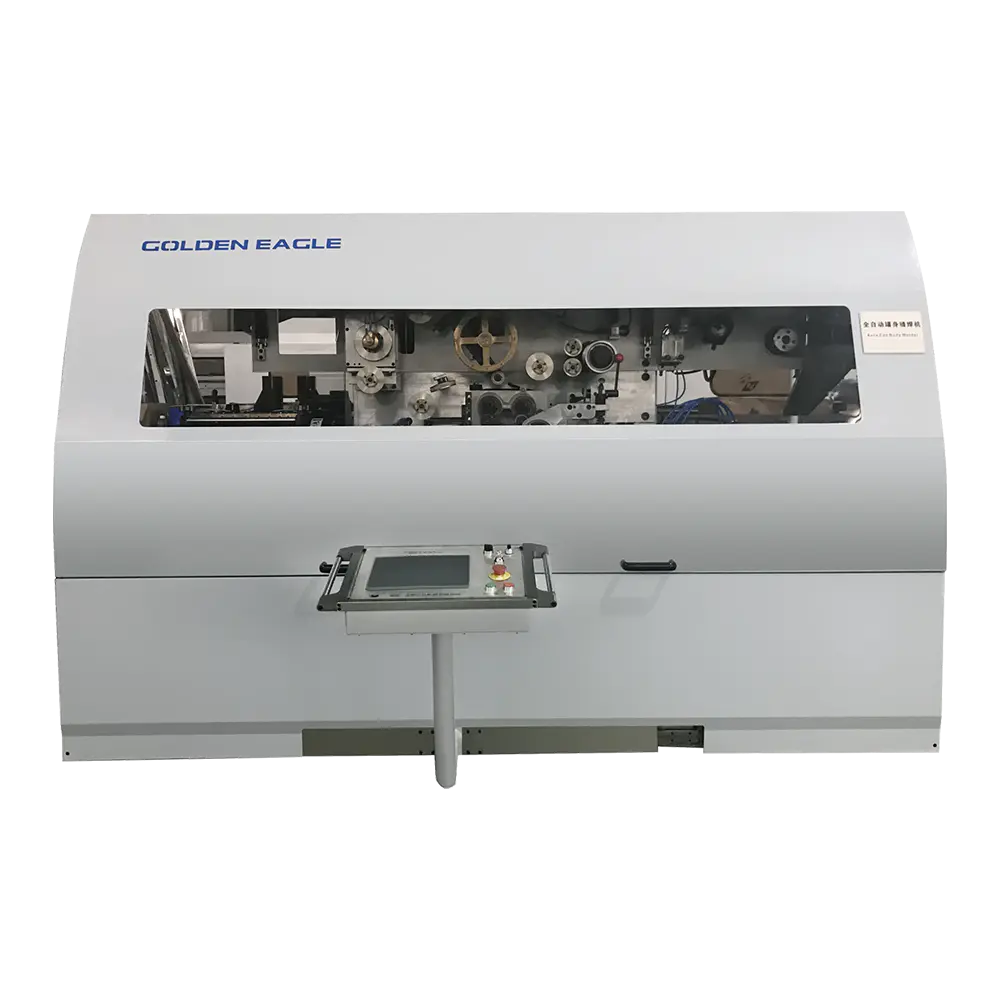 Automatische blikjeslasser voor betrouwbare naadkwaliteit Als toegewijde lasser controleert hij de kwaliteit van de naden en de laswarmte, en kan hij zelfstandig verschillende lichaamslengtes verwerken zonder gereedschapswisselingen, ideaal voor voedingsmiddelen, dranken en spuitbussen. Bekijk Product →
Voor een meer gedetailleerde beschrijving van de workflow, zie het artikel op hoe een machine voor het maken van blikjes werkt .
Wanneer kopers vragen wat een machine voor het maken van blikjes per minuut kan produceren, moeten ze drie getallen onderscheiden: het aantal slagen per minuut dat het lichaam vormt, het aantal slagen per minuut op het einde of het deksel, en de geïntegreerde lijnuitvoer na afkeur. Een nuttig referentiepunt is de snelheid die de machine continu aanhoudt bij een gegeven materiaaldikte, niet een maximale testsnelheid.
De staaflengtes zijn indicatief; De werkelijke doorvoer hangt af van de grootte van het blik, de materiaaldikte, het toevoersysteem en het aantal gereedschappen. Vraag altijd om een productietest met uw eigen blik, zodat uw doelgroep zich kan profileren voordat u een contract tekent.
| Indicator | Wat het je vertelt | Veelvoorkomende valkuil |
|---|---|---|
| Slagen per minuut | De mechanische cyclussnelheid van de vorm- of conversiepers | Maximale snelheid is zelden duurzaam bij dik materiaal of complexe vormen |
| Omschakeltijd | Hoe snel je kunt wisselen, kan van hoogte of diameter zijn | De matrijskosten en het instelwerk worden vaak onderschat |
| Integriteit van de naad | Leksnelheid, lasconsistentie en naaddikte | Alleen al door visuele inspectie worden microlekken opgemerkt |
| Levensduur van het gereedschap | Het aantal producties vóór slijtage van de randen heeft invloed op de kwaliteit | Goedkopere gereedschappen kunnen de uitvaltijd en uitval vergroten |
| Materiaal bereik | Aanvaardbare plaatdikte en -breedte | Het invoeren van materiaal van 0,20 mm in een lijnset voor 0,30 mm zal knikken veroorzaken |
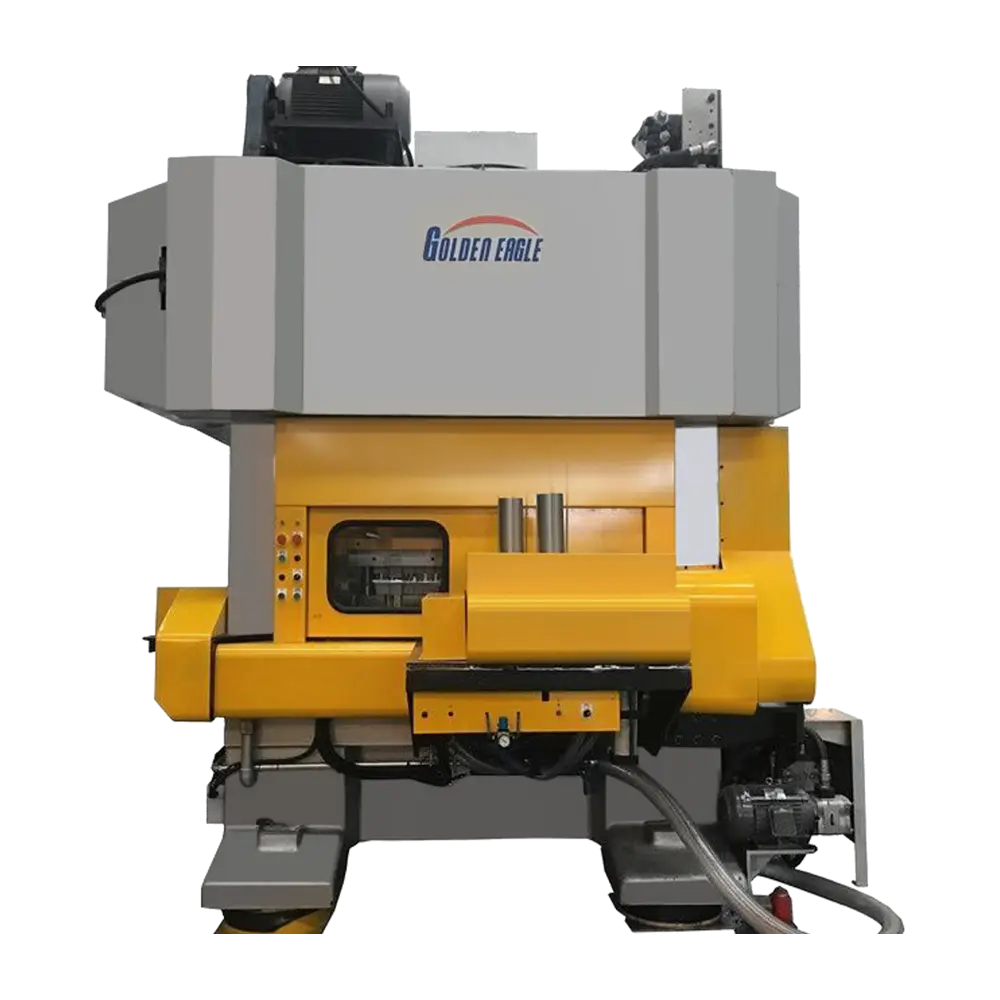
Eindomslaglijnen verdienen een aparte prestatiebeoordeling omdat ze een conversiepers, tabmatrijzen, scroll-schaar- en coatingapparatuur combineren. De lijn is vaak sneller dan de lichaamsmachine, maar heeft ook meer stations waar een verkeerde uitlijning kan optreden.
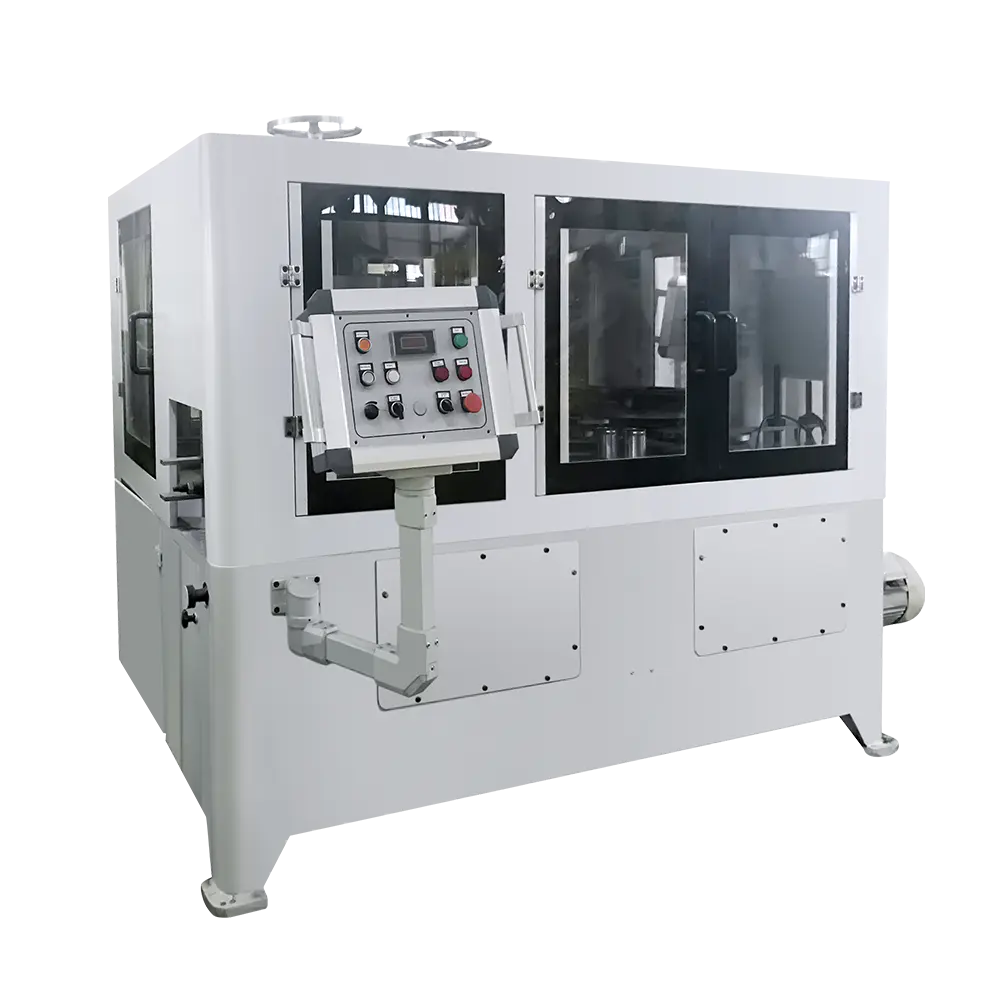
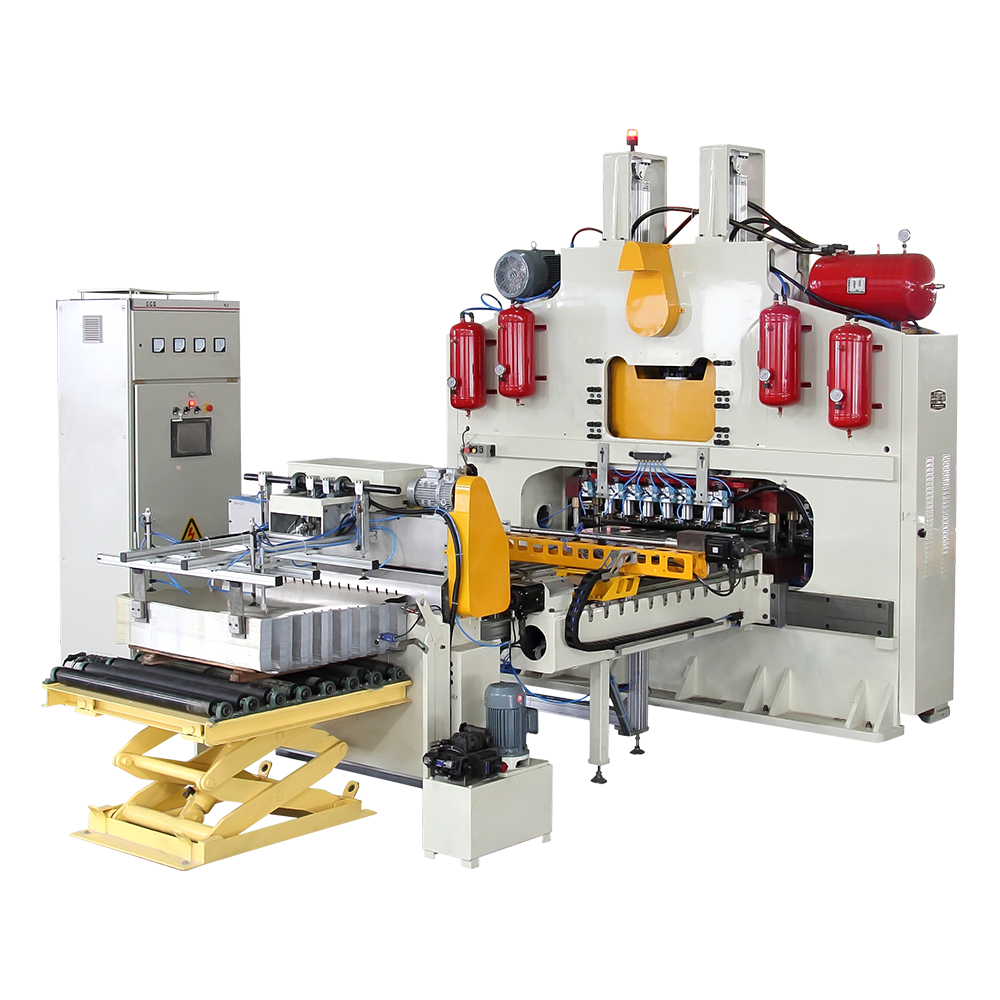 CNC automatische digitale pons voor het persen van de eindkap Deze PLC-gestuurde pers automatiseert het vellenpersen voor einddeksels, waardoor materiaal wordt bespaard en de efficiëntie wordt verbeterd. Met meerdere modellen en een hoog tonnage, geschikt voor verschillende dekselformaten in bliklijnen. Bekijk Product →
Bij het kiezen van een blikjesmachine gaat het niet alleen om de prijs per eenheid. De verborgen kosten zijn gereedschap, onderhoud, herbewerking en verliezen door formaatwijzigingen. Begin bij de blikspecificatie en werk terug naar de machine-indeling.
Voor uitgebreider advies over het vergelijken van specificaties kunt u de gids lezen over het kiezen van de juiste machine voor het maken van blikken.
Onze selectieaanpak wordt uitgebreider beschreven in hoe u de juiste machine voor het maken van blikjes kiest .
Kan lijnen jarenlang laten draaien en moet binnen nauwe toleranties blijven produceren. Een fabrikant met een lange productiegeschiedenis heeft waarschijnlijk stabiele gietstukken, bewezen matrijzen en een technicus die precies weet waar een vaak over het hoofd geziene aanpassing moet worden aangebracht. Deze praktische diepgang verkort de inbedrijfstellingstijd en voorkomt dat kleine problemen terugkerende stilstanden worden.
Wanneer een bouwer al apparatuur heeft geleverd aan conservenfabrieken in Azië, Europa, Afrika en Amerika, is de lijn meestal verfijnd door herhaalde installaties. Hetzelfde kan niet gezegd worden voor een geïsoleerde machine die alleen op voorbeeldtekeningen wordt verkocht.
Samenvattend moet een machine voor het maken van blikken worden beoordeeld als een compleet systeem: toevoer, lassen, coaten, vormen, naaien en de productie van eindkappen moeten samenwerken. Definieer eerst uw productiescenario, test de machine met uw eigen materiaal en profiel, en kies vervolgens de lijn waarvan de praktische output en omstelflexibiliteit overeenkomen met uw fabriek.
Gerelateerde producten
Het bedrijf is opgericht in 1978 en is een van de grootste can-making machines bekende bedrijven in binnen- en buitenland.
Productcategorieën
Contactgegevens
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646